

Svařované trubky z nerezové oceli se stále častěji používají kvůli jejich relativně vysokým výrobním nákladům a výhodám srovnatelným s bezešvými ocelovými trubkami, které z nich činí výkon. Výrobní linky na svařované trubky z nerezové oceli jsou také upřednostňovány stále více výrobci trubek kvůli jejich vyšší nákladové efektivitě, pohodlnému a inteligentnímu provozu.
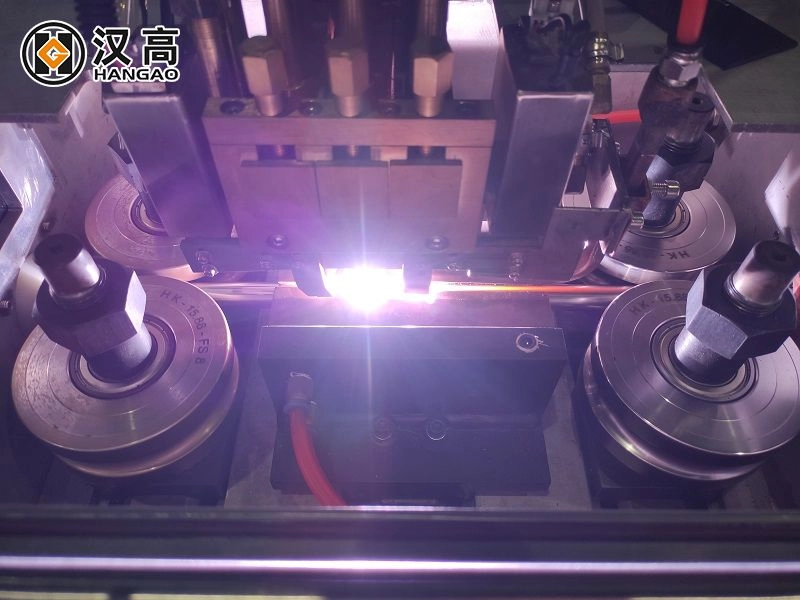
Ve srovnání s výrobními linkami na laserové svařování trubek mají výrobní linky na argonové obloukové svařování výhody vyspělé technologie a stabilní kvality. Jedinou nevýhodou je relativně pomalá rychlost, která nedokáže držet krok s požadavky na výrobní kapacitu. Nicméně, tříkatodové argonové obloukové svařování od společnosti Hangao vám tento problém může vyřešit. Tato technologie je postavena na vyspělých výrobních procesech argonového obloukového svařování a velkém množství výrobních dat, což může výrobcům pomoci vyrábět přesné průmyslové trubky s extrémně vysokými požadavky na kvalitu svaru a získávat vysoce kvalitní zakázky.
1. Argonová ochrana může izolovat nepříznivé účinky kyslíku, dusíku, vodíku atd. ve vzduchu na oblouk a tavnou lázeň, snížit ztráty slitinových prvků při hoření a dosáhnout hustých, bezrozstřikových a vysoce kvalitních svarových spojů;
Shrnutí: Největší výhodou je absence rozstřiku.
2. Oblouk argonového obloukového svařování hoří stabilně, teplo je koncentrované, teplota sloupce oblouku je vysoká, účinnost svařování je vysoká, zóna ovlivněná teplem je úzká a svařované díly mají malé napětí, deformace a sklon k praskání;
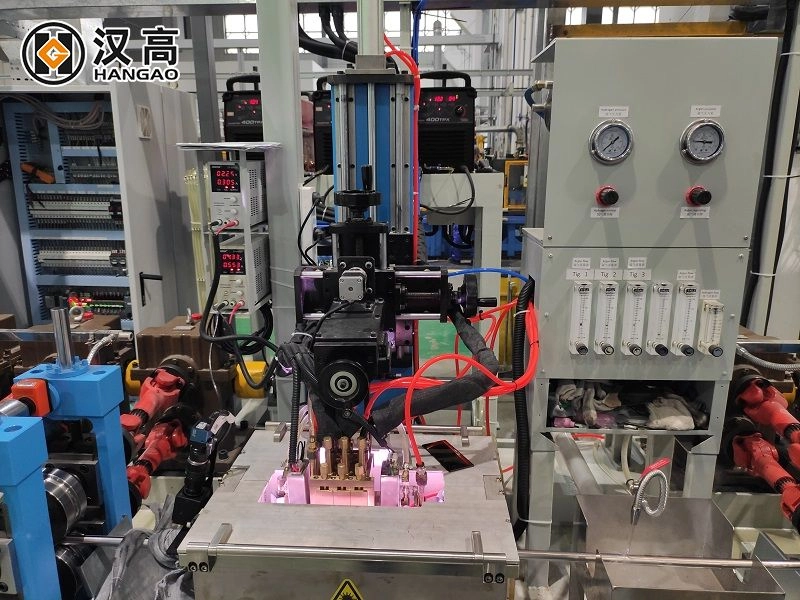
Snadná obsluha, malá tepelně ovlivněná zóna: Provoz svařování argonem je relativně pohodlný a požadavky na zručnost svářečů jsou relativně nízké. Zároveň se díky malé tepelně ovlivněné zóně během svařování zahřívá pouze lokální oblast, což výrazně snižuje tepelný dopad na okolní materiály a snižuje možnost tepelné deformace. Argon jako ochranný plyn navíc dokáže účinně kontrolovat oxidační reakci během svařování a dále zlepšovat kvalitu svařování.
Shrnutí: Největší vlastností je malá deformace.
3. Argonové obloukové svařování je otevřené obloukové svařování, které se snadno ovládá a sleduje;
4. Ztráta elektrody je malá, délka oblouku se snadno udržuje a během svařování nedochází k žádnému tavidlu ani povlakové vrstvě, takže je snadné dosáhnout mechanizace a automatizace;
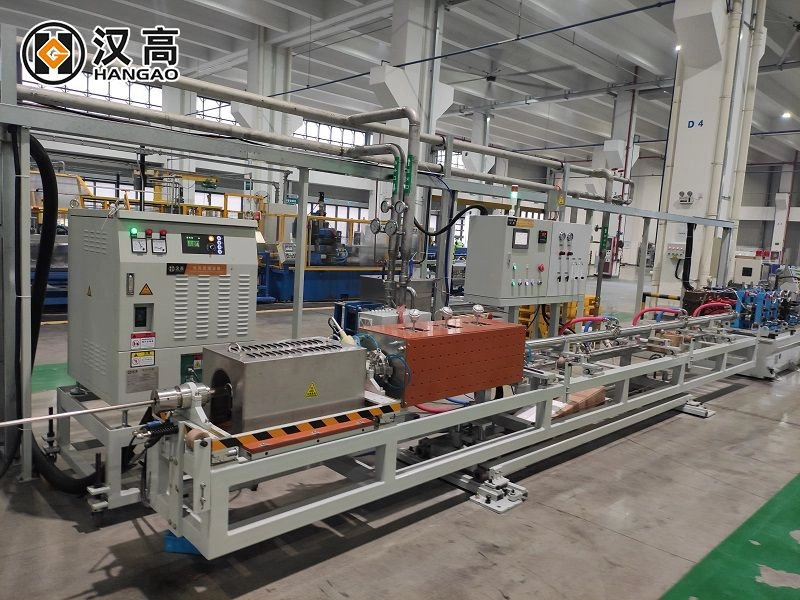
5. Argonové obloukové svařování dokáže svařovat téměř všechny kovy, zejména některé žáruvzdorné kovy a snadno oxidovatelné kovy, jako je hořčík, titan, molybden, zirkonium, hliník atd. a jejich slitiny, které mají dobrou přizpůsobivost. Díky této široké přizpůsobivosti se argonové obloukové svařování široce používá v mnoha průmyslových oblastech. Ať už se jedná o vysoce uhlíkovou ocel, nerezovou ocel nebo hliníkové slitiny a další obtížně svařitelné materiály, argonové obloukové svařování dokáže dosáhnout vysoce kvalitního svařování.
Shrnutí: Největší výhodou je široké použití.
6. Není omezen polohou svařence a lze svařovat ve všech polohách.
Podle zpětné vazby od zákazníků z výroby na místě, při specifikaci trubky 15,88*0,7 mm, může výrobní linka používající tříkatodovou argonovou obloukovou svařovací pistoli dosáhnout výrobní rychlosti 10 m/min, aniž by se forma kývala. Přesná výrobní linka společnosti Henkel je vybavena vlastním tříkatodovým svařovacím systémem a tepelně izolačním zařízením pro dosažení neustálého zlepšování výrobní rychlosti, což si zákazníci vysoce cení.
Pokud se také obáváte, že současná rychlost výroby nesplňuje očekávané požadavky, kontaktujte nás pro více technických podrobností o transformaci výrobní linky!
