

I. Jak oba procesy fungují a klíčové strukturální rozdíly
Běžné světlé žíhání
• Jak to funguje: Jedná se o jednoduchý proces rychlého ohřevu a ochlazení. Používá směs ochranných plynů (většinou dusík s 5 % až 10 % vodíku), aby se zabránilo korozi trubky. Trubka se rychle zahřeje v kontinuální peci na specifické teploty: 1050–1150 ℃ pro nerezovou ocel řady 300 (jako 304 nebo 316L) a 900–950 ℃ pro řadu 400 (jako 430 nebo 410). Rychlost ohřevu se udržuje na 15–20 ℃ za sekundu. Jakmile dosáhne cílové teploty, nedochází k žádné prodlevě – trubka jde přímo do chladicího systému a klesá pod 350 ℃ rychlostí 55 ℃ za sekundu nebo rychleji. Hlavním cílem je přeskočit rozsah 550–850 ℃, kde se mohou tvořit škodlivé částice (nazývané karbidy) a poškozovat kov.
• Nastavení zařízení: Pec má čtyři hlavní části: přívod, ohřev, chlazení a vypouštění – neexistuje žádná samostatná sekce pro udržování teploty. Obvykle je dlouhá 8–12 metrů. Ohřev využívá elektrické vodiče nebo plyn se základním systémem regulace teploty, který udržuje přesnost v rozmezí ±5 °C. Těsnění se opírá o plstěné a dusíkové clony, které udržují ochranný plyn uvnitř: rosný bod vodíku je ≤ –70 °C, dusíku ≤ –60 °C a únik kyslíku nepřesahuje 50 ppm. Chladicí část využívá buď vzduchový, nebo vodní plášť s pevným průtokem, který nelze upravit pro různé velikosti potrubí.
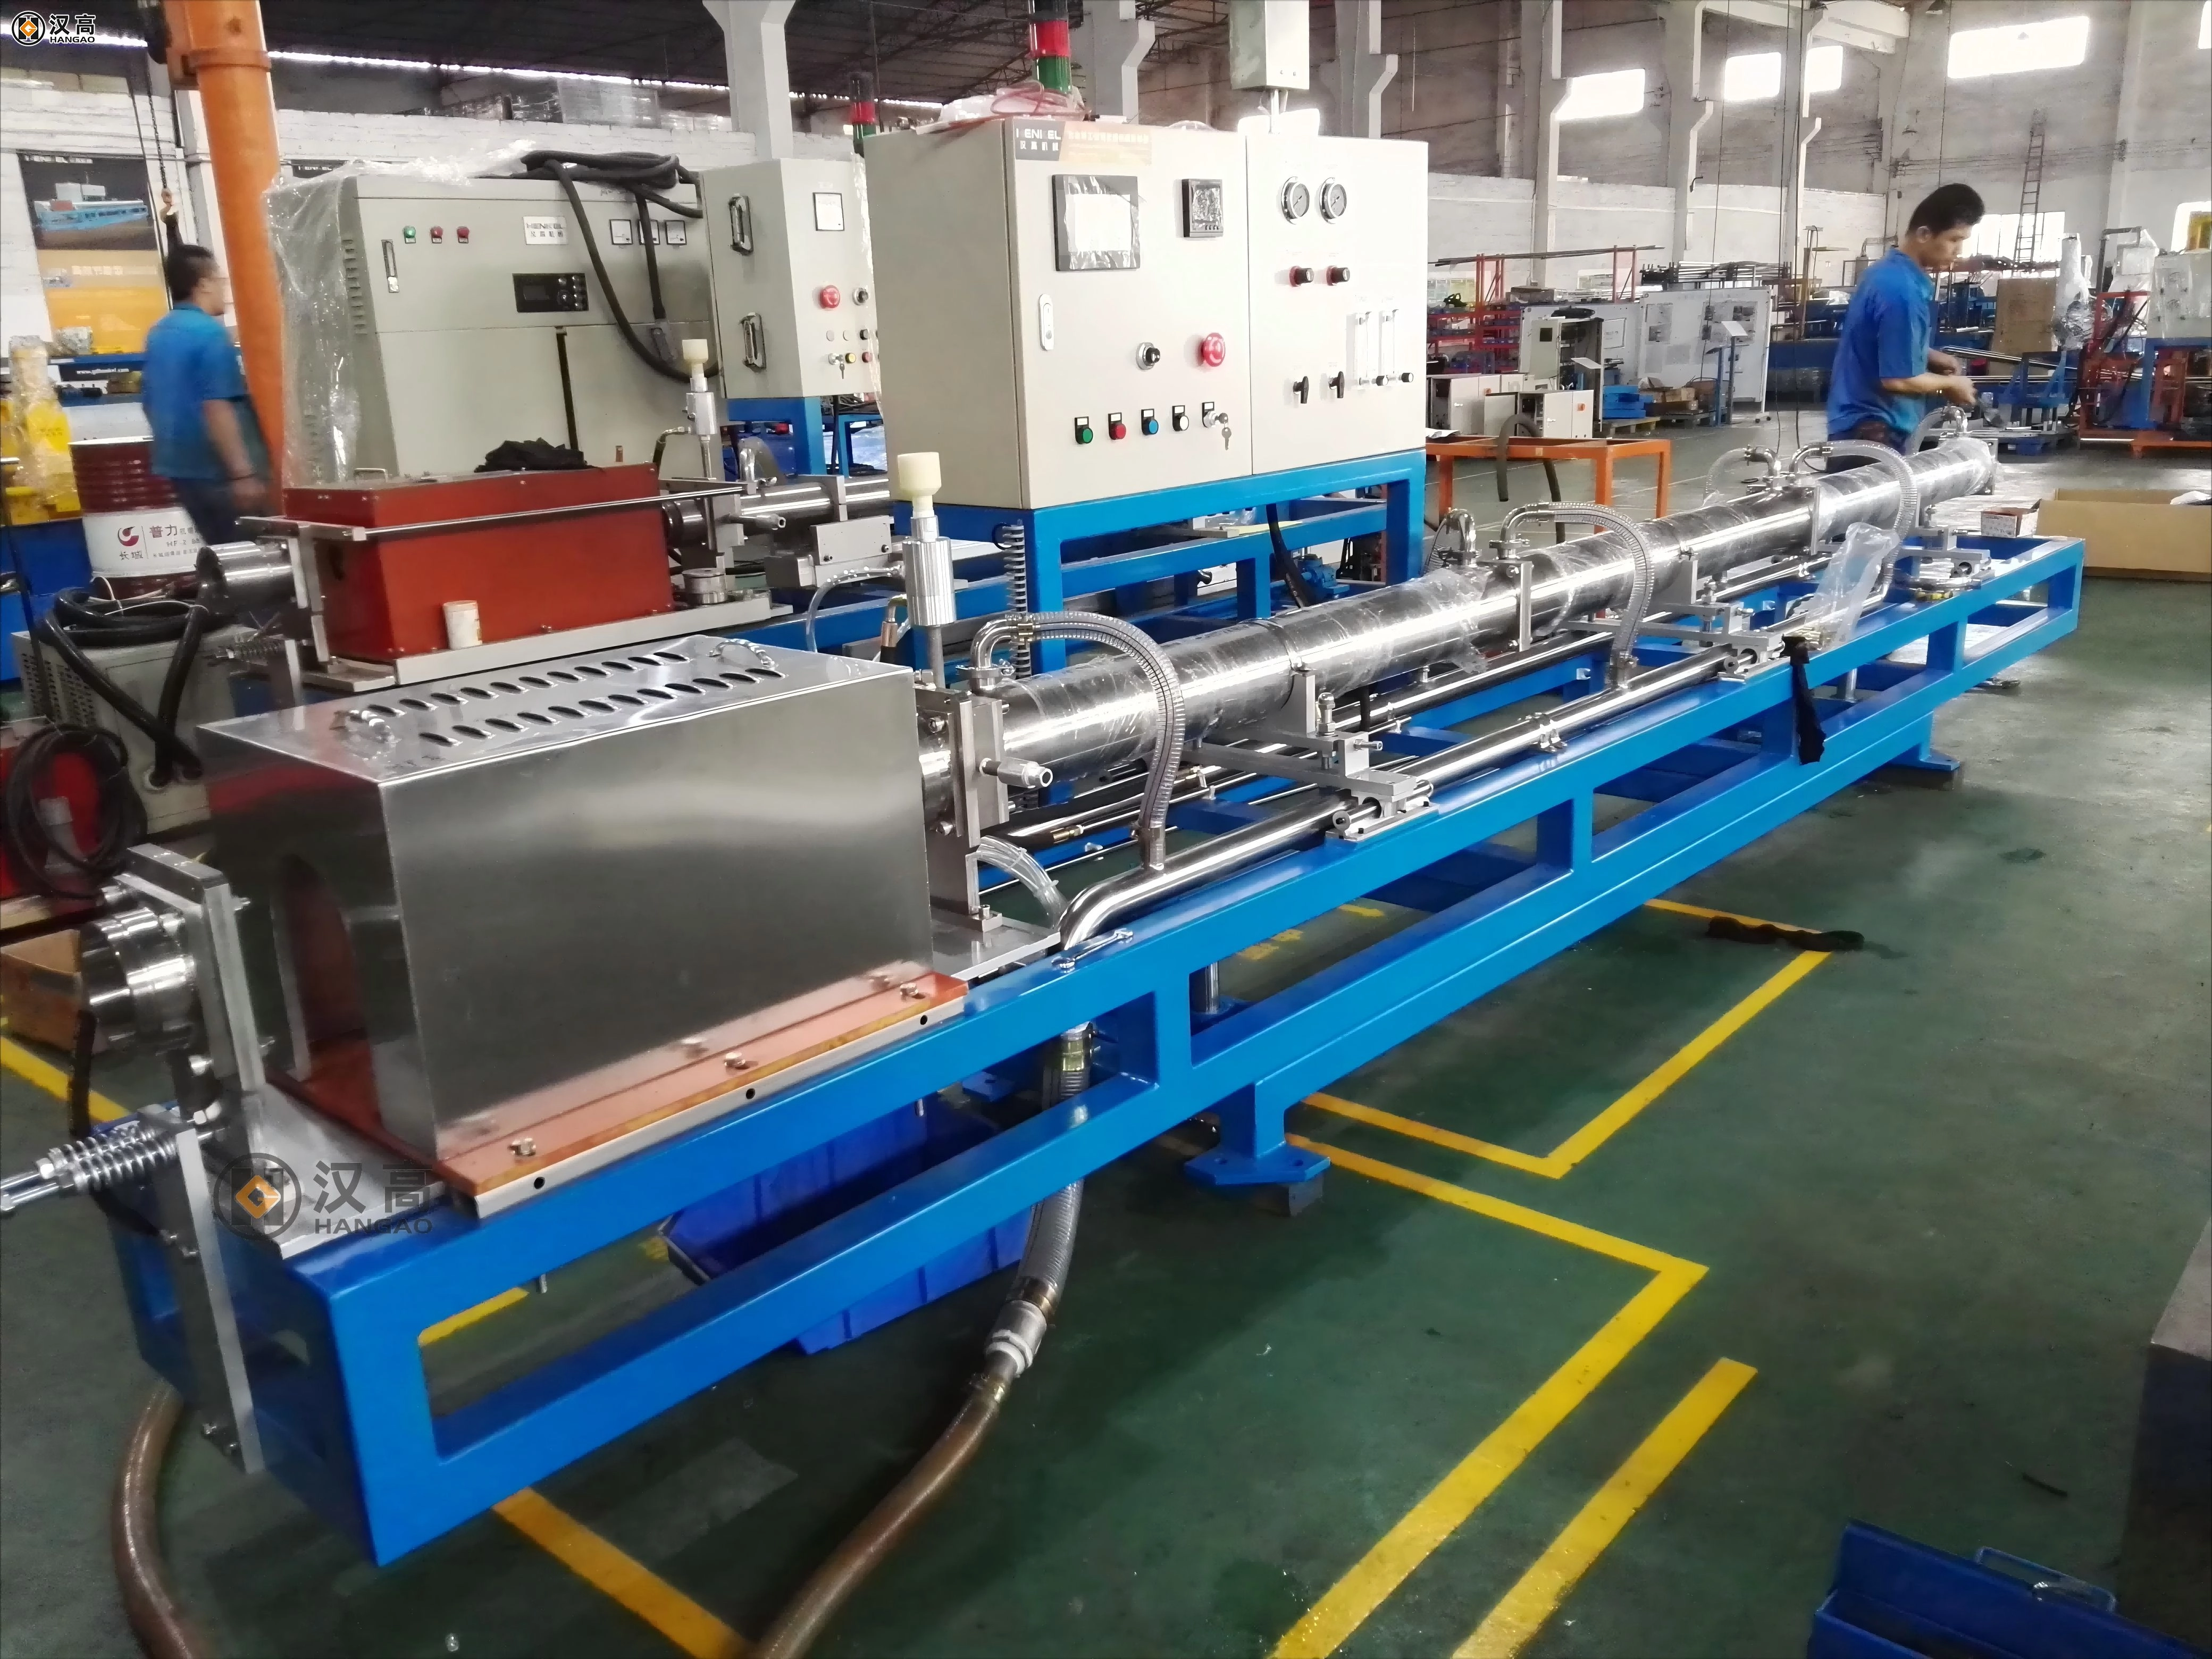
Běžné světlé žíhání
Lesklé žíhání s tepelnou konzervací
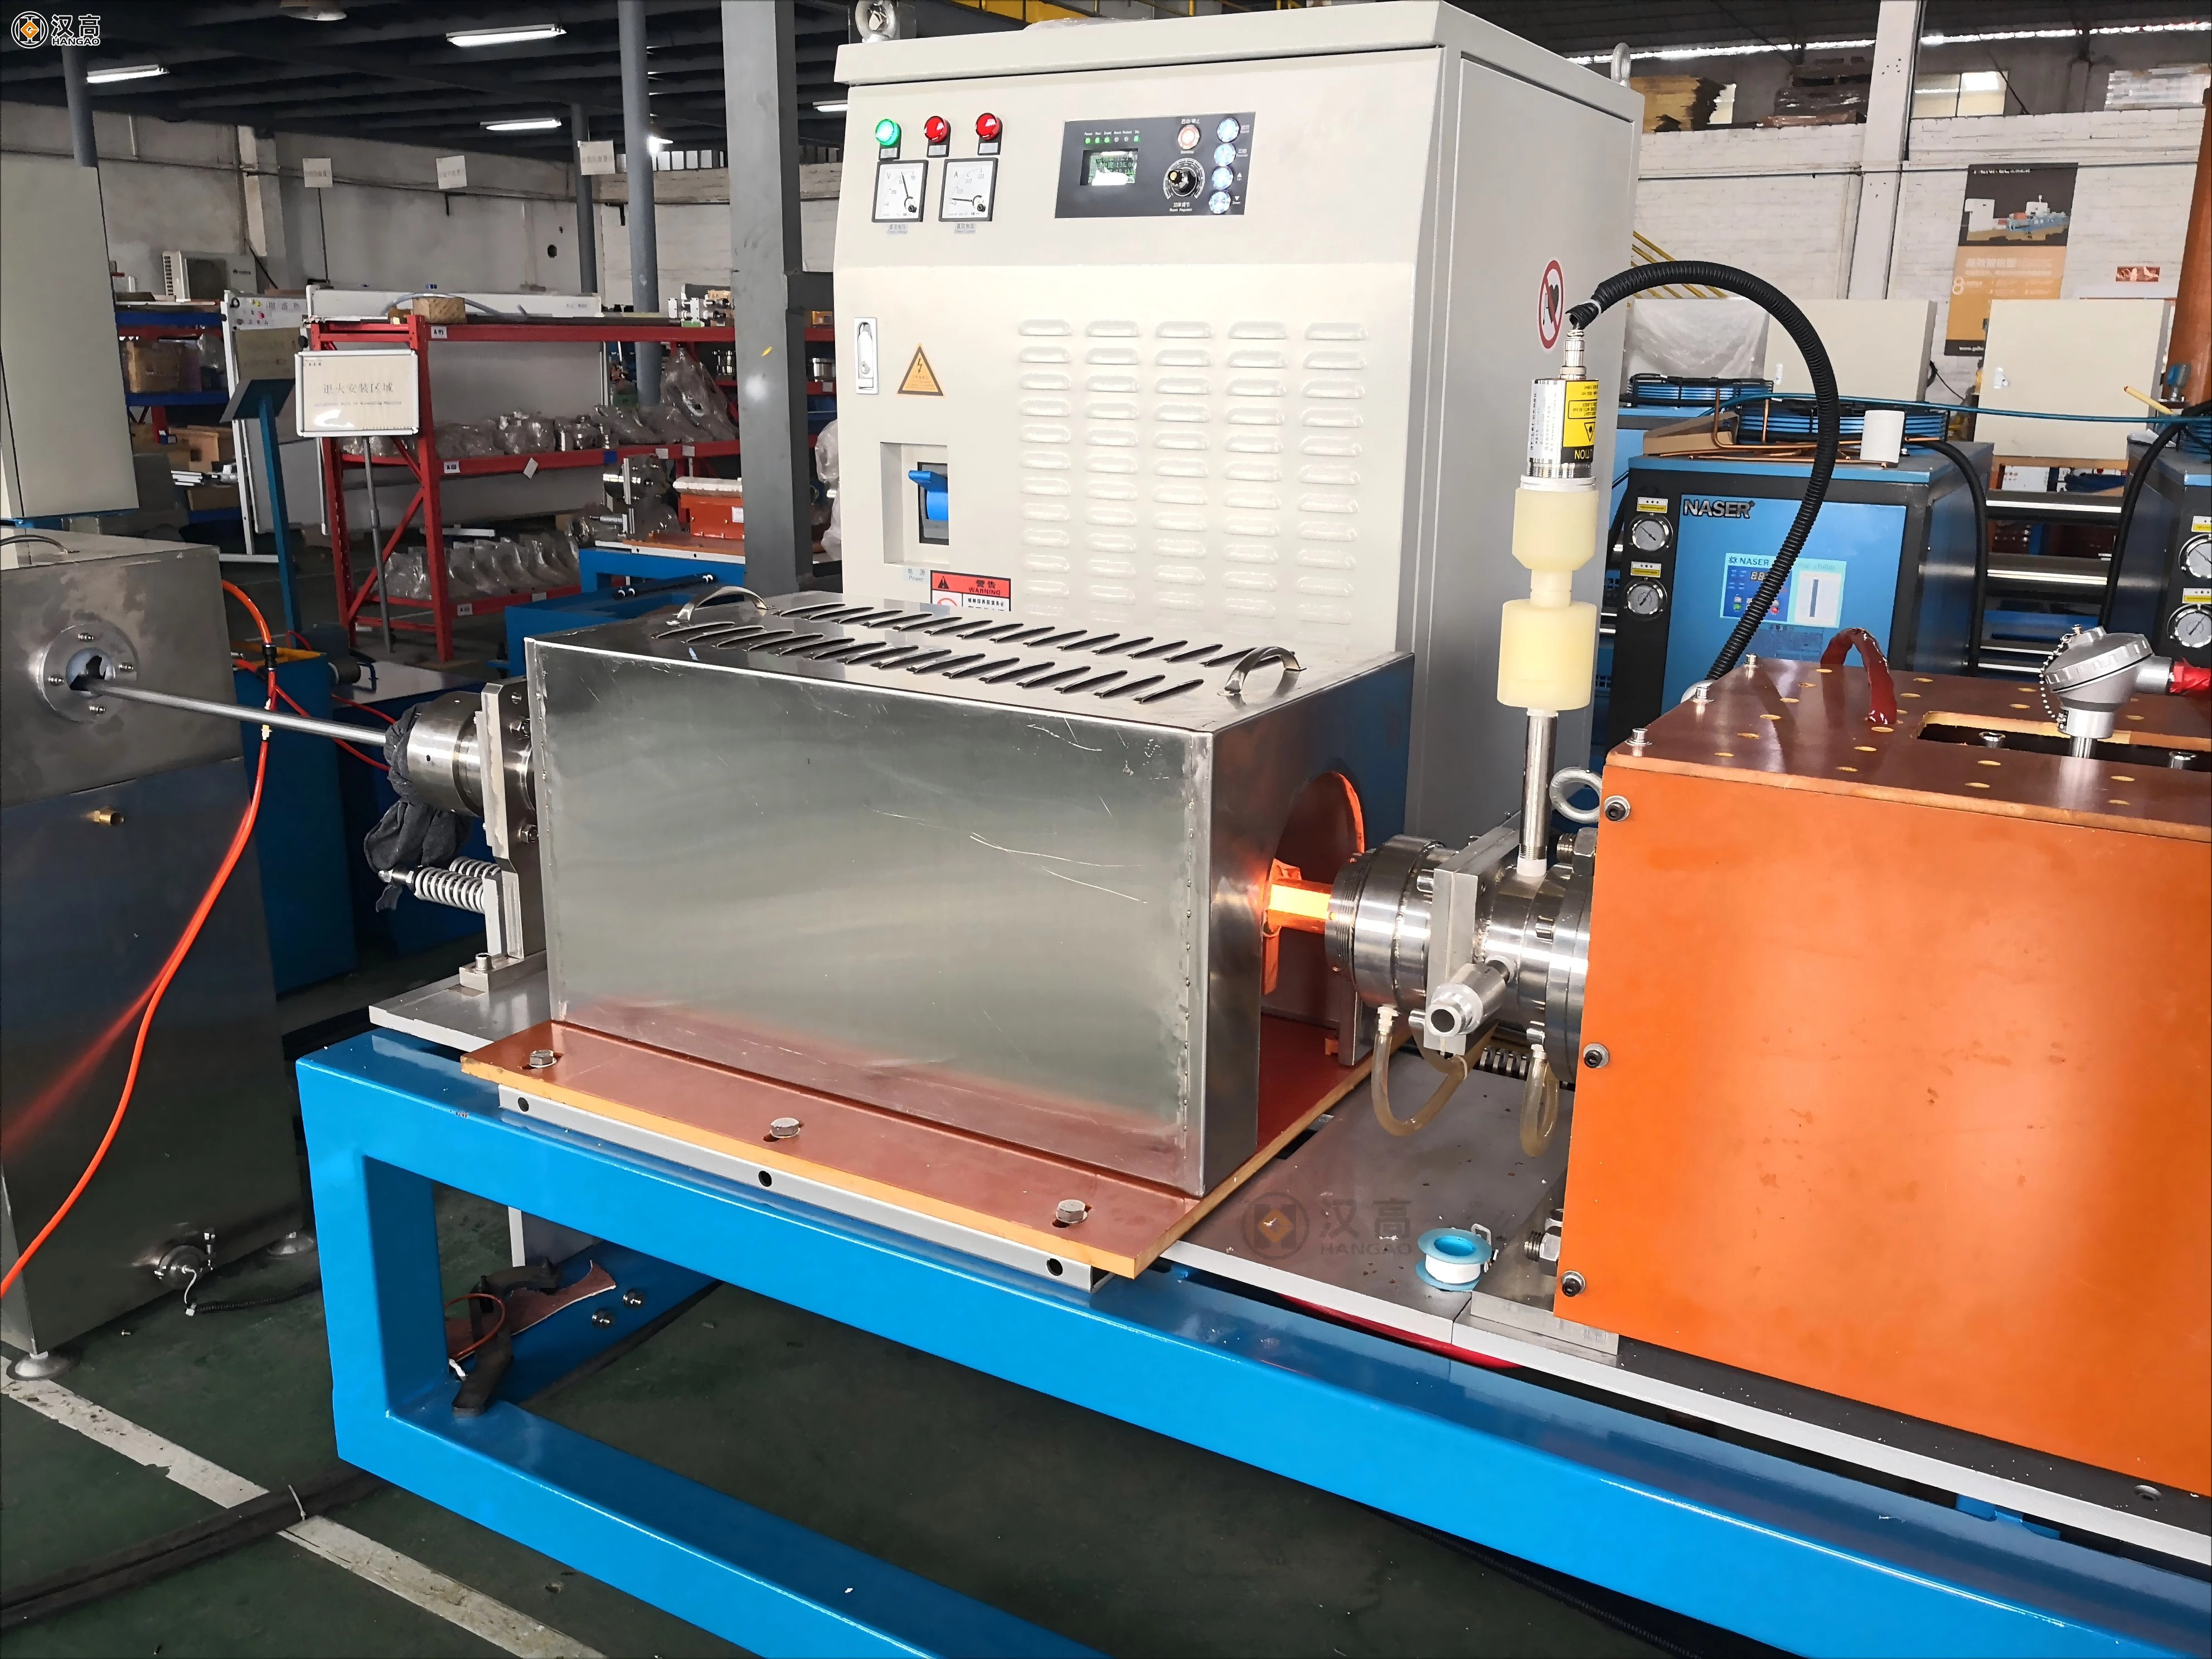
• Jak to funguje: Toto přidává k základnímu procesu fázi uchovávání d"hh, čímž se z něj dělí tři kroky: d"hhhhhhhhhhhhhhhhhhhhh: d"hhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhhh. Ohřev je stejný jako u běžné metody, ale jakmile trubka dosáhne teploty, přesune se do samostatné sekce, aby se na této teplotě udržela. Parametry uchovávání závisí na typu oceli, tloušťce trubky a tvrdosti kovu po zpracování: teplota uchovávání je o 20~50 ℃ nižší než teplota ohřevu (kolem 1030~1100 ℃ pro nerezovou ocel 304) a doba uchovávání je 10~15 minut pro běžné trubky. Tenkostěnné trubky (tloušťka ≤0,5 mm) nebo extra tvrdé trubky potřebují pouze 4~8 minut. Během uchovávání ochranný plyn rovnoměrně cirkuluje, aby se udržela konzistentní teplota trubky (rozdíl teploty ne více než 3 ℃ po obvodu trubky). To umožňuje atomům v kovu rozptýlit se, rovnoměrně rozpouští škodlivé částice a snižuje stres z výroby. Ochlazení probíhá ve dvou krocích: nejprve rychle (60~80 °C za sekundu) pod 500 °C, poté pomalu na pokojovou teplotu, aby se zabránilo novému namáhání.
• Uspořádání zařízení: Tato pec je delší – 18~25 metrů – s dalšími sekcemi: uzavřenou vstupní oblastí, předehříváním, hlavním ohřevem, udržováním, dvěma fázemi chlazení a vypouštěním. Udržovací sekce je klíčovým vylepšením: má vlastní teplotní senzor a řídicí systém (s přesností na ±1 ℃) a ventilátor, který udržuje průtok plynu rychlostí 0,8~1,2 m za sekundu pro rovnoměrné zahřívání. Lepší je i utěsnění: dvojité vrstvy (mechanické + plynové) udržují únik kyslíku pod 10 ppm, rosný bod vodíku ≤-75 ℃ a dusíku ≤-65 ℃. Chladicí systém je nastavitelný – mění průtok a tlak směsi dusíku a vodíku na základě velikosti potrubí (průměr 0,08~50 mm, tloušťka 0,05~3 mm) pro přesné chlazení. Modely vyšší třídy dokonce umožňují nastavit průtok vzduchu po celé šířce potrubí, aby se udržela konzistentní teplota všude kolem.
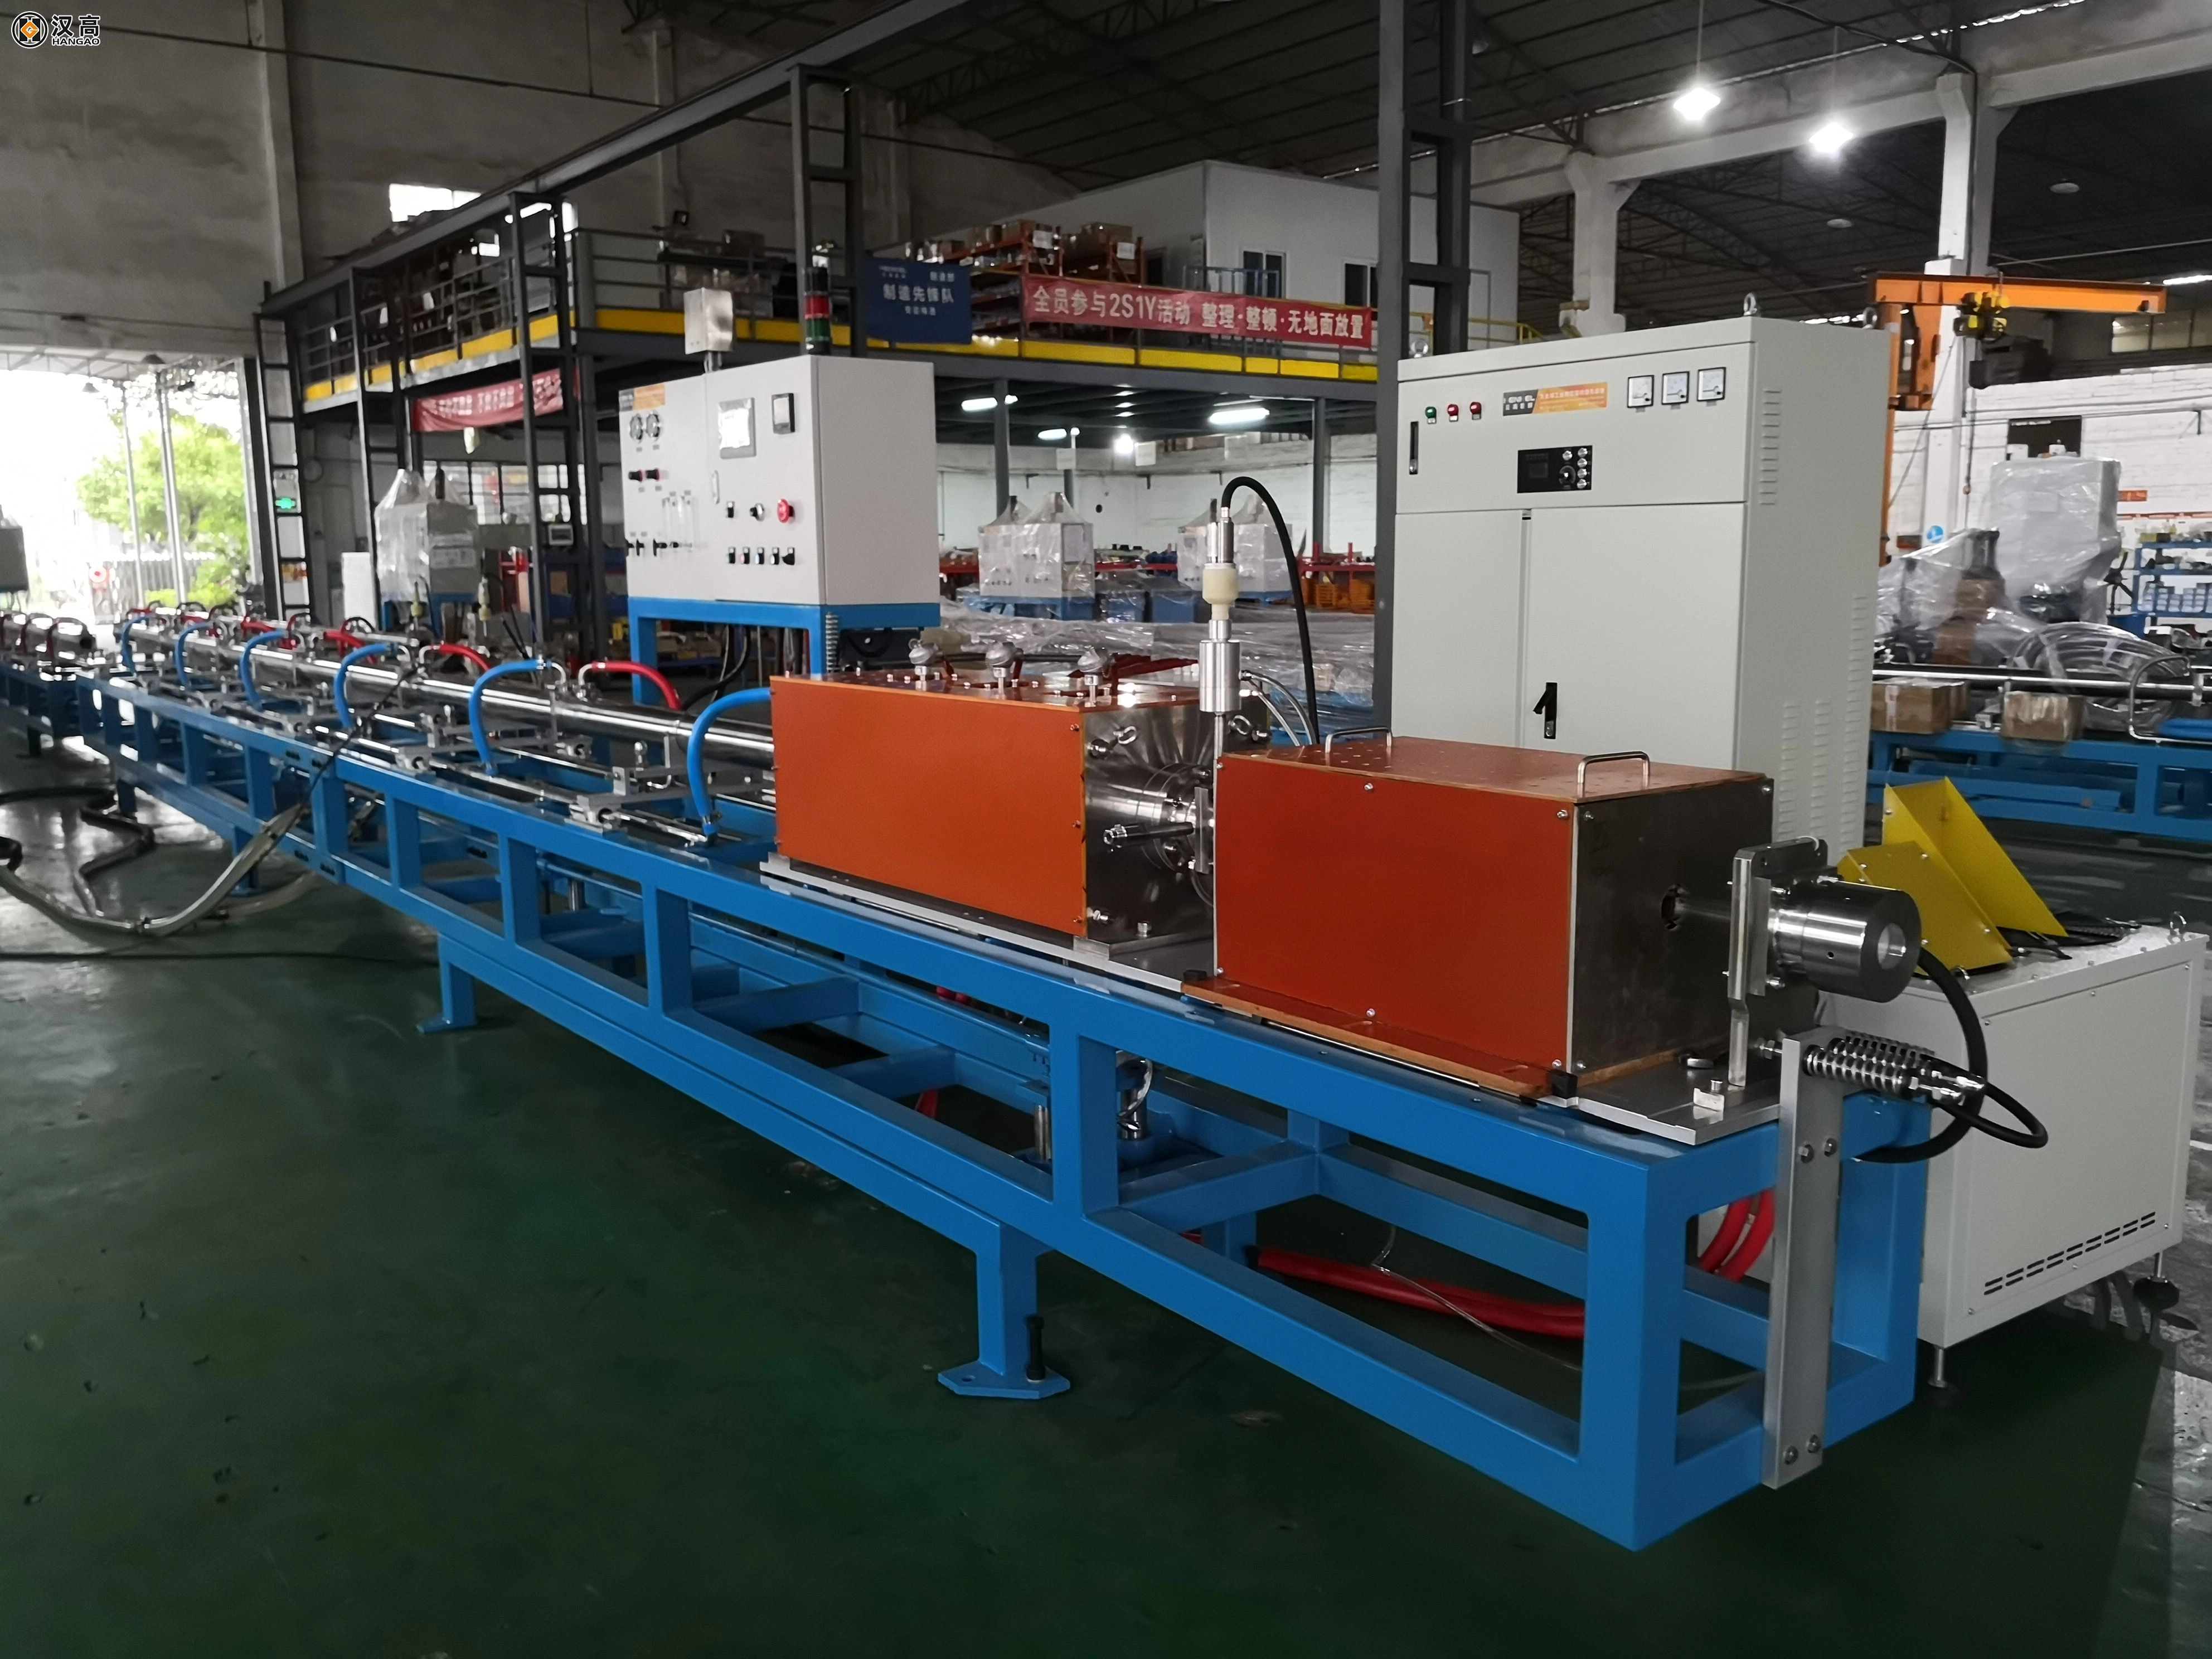
Lesklé žíhání s tepelnou konzervací
II. Klíčové rozdíly ve výkonnosti
| Oblast porovnání | Běžné světlé žíhání | Lesklé žíhání s tepelnou konzervací | Co vylepšuje fázi čekání |
| Kovová konstrukce | Zrna jsou nerovná (průměrná velikost 12~18 μm), některé oblasti mají větší zrna. Asi 66 %~71 % kovu rekrystalizuje (přetváří se do nových zrn). Malé nerozpuštěné částice (0,5~1 μm) zůstávají na hranicích zrn a část deformovaného kovu zůstává. | Zrna jsou malá a jednotná (průměrně 8~10 μm). Rekrystalizuje 89%~92% kovu, žádná nadměrně velká zrna. Všechny škodlivé částice se rozpouštějí, hranice zrn jsou čisté a struktura splňuje normy GB/T 13298-2015 Grade I. | Držení umožňuje rovnoměrné rozprostření atomů a opravuje strukturální poškození způsobené zpracováním. Už žádná horká a studená místa v zrnech – struktura kovu je stabilnější na mikroskopické úrovni. |
| Mechanická pevnost | Mez kluzu: 600~750 MPa; pevnost v tahu: 800~950 MPa; prodloužení: 10%~15%; tvrdost (HV): 200~250. Zbytkové napětí je ≥50 MPa a vnitřní stěna trubky je o 20%~30% namáhána více než vnější stěna. | Mez kluzu: 882~950 MPa; pevnost v tahu: 1000~1100 MPa; prodloužení: 17,5%~22%; tvrdost (HV): 220~260. Zbytkové napětí je ≤20 MPa, s rozdílem mezi vnitřní a vnější stěnou menším než 5 MPa. | Držení ulevuje od většího namáhání při zpracování a zmenšuje zrna – kov je tak pevnější i pružnější. Ohýbá se, roztahuje nebo natahuje bez praskání, a to i u složitých tvarů. |
| Kvalita povrchu | Jasný, ale s mírnými barevnými rozdíly (ΔE3~5) a občasnými malými rezavými skvrnami. Oxidová vrstva je silná ≤0,01 μm, drsnost povrchu (Ra) je 0,1~0,2 μm. Některé oblasti ztrácejí 1%~2% chromu. | Zrcadlově lesklý s minimálním barevným rozdílem (≤ΔE2), bez rezavých skvrn nebo škrábanců. Oxidová vrstva je silná ≤0,005 μm, Ra <0,1 μm (některé až 0,05~0,08 μm). Obsah chromu zůstává téměř stejný jako v surovině (rozdíl ≤0,5 %). | Držení umožňuje rovnoměrné rozpad povrchového oxidového filmu v ochranném plynu, takže nezůstávají žádné zbytky oxidu ani ztráty chromu. Hladší a tenčí oxidová vrstva činí potrubí o 30 % odolnějším vůči korozi – prochází více než 1000 hodinami testování v solné mlze (NSS). |
| Rozměrová přesnost | Chyba přímosti: ≤0,3 mm na metr; chyba kruhovitosti: ≤0,05 mm; tloušťka stěny se liší o ±5 %; tolerance vnějšího průměru: ±0,1 mm; stabilita délky: odchylka ≤0,2 %. | Chyba přímosti: ≤0,1 mm na metr; chyba kruhovitosti: ≤0,02 mm; tloušťka stěny se liší o ±2 %; tolerance vnějšího průměru: ±0,03 mm; stabilita délky: odchylka ≤0,1 %. | Držení pomalu uvolňuje vnitřní pnutí, takže se trubka během chlazení nedeformuje. Rovnoměrné smrštění znamená lepší přesnost – ideální pro tenkostěnné nebo ultrajemné trubky, které vyžadují přesnou kontrolu rozměrů. |
| Teplotní odolnost | Funguje v rozmezí teplot -10 až 600 °C. Nad 600 °C pevnost klesá o 20 % nebo více a kov se může časem deformovat (tečení). | Pracuje v rozmezí teplot -20~850℃. Při 800℃ pevnost klesá o ≤10 % a deformace při tečení je ≤0,5 %. | Jednotná kovová struktura lépe zvládá extrémní teploty. Je vhodná pro přepravu vysokoteplotních kapalin nebo pro zařízení, která pracují v horkých i chladných podmínkách. |
Křemenná rentgenová trubice
III. Kde se používají a přínosy pro výrobu
Běžné světlé žíhání
• Nejlepší pro: Produkty střední až nižší třídy, které nevyžadují striktní výkon ani přesnost:
◦ Dekorativní trubky: Zábradlí budov, madla, rámy dveří/oken, obložení nábytku (stačí lesklý vzhled a základní ohebnost).
◦ Běžné rozvody kapalin: Přívod/odvodnění vody, běžné plynové potrubí, nízkotlaké vzduchové potrubí (provozní tlak ≤1,6 MPa, teplota ≤100 ℃).
◦ Levné potrubí pro všeobecné použití: Dočasné stavební potrubí, mechanické ochranné návleky (bez vysokých nároků na životnost nebo odolnost vůči vlivům prostředí).
• Výhody a nevýhody produkce:
◦ Rychlost: Vysoká – výroba jedné trubky φ20 mm × 1 mm z nerezové oceli 304 trvá ≤ 5 minut, rychlost linky 15~20 m/min. Skvělé pro hromadnou výrobu standardních produktů.
◦ Náklady: Nízké investice do zařízení (800 000–1,5 milionu juanů na linku) a údržba (50 000–80 000 juanů/rok). Snadné zahájení podnikání pro malé a střední podniky.
◦ Dodatečná práce: Vyžaduje následné leštění, moření nebo pasivaci – zvyšuje náklady na následné zpracování o 15–20 %.
◦ Kvalita: Míra zlomení trubek 0,5 %~1 %. Vady většinou vznikají v důsledku barevných rozdílů, prasklin v ohybu nebo problémů s rozměry.
◦ Trh: Spousta podobných produktů – konkurence je založena na ceně, nikoli na kvalitě. Ziskové marže jsou nízké (8 %~12 %).
Lesklé žíhání s tepelnou konzervací
• Nejlepší pro: Špičkové produkty, které vyžadují špičkový výkon, přesnost nebo odolnost proti korozi:
◦ Průmyslové potrubí: Potrubí odolné proti korozi v petrochemických produktech, trubice pro zdravotnické prostředky (jako jsou endoskopické katétry), signální pouzdra 5G, potrubí pro vysoce čisté polovodičové plyny.
◦ Potrubí pro extrémní prostředí: Nízkoteplotní (-20~-50 ℃) nebo vysokoteplotní (600~850 ℃) kapalinové potrubí, korozivzdorné potrubí pro námořní použití, konstrukční potrubí pro vysokou vlhkost/solnou mlhu.
◦ Přesné trubky: Ultratenké (průměr 0,08~1 mm), tenkostěnné (tloušťka 0,05~0,3 mm) nebo speciálně tvarované (eliptické, čtvercové, šestihranné) trubky – používané v elektronice nebo leteckém průmyslu.
◦ Specifické materiály: nerezová ocel 304/316L (vyžaduje odolnost proti korozi), feritická nerezová ocel 430 (náchylná k praskání v důsledku namáhání), duplexní nerezová ocel 2205 (vysoce kvalitní slitina).
• Výhody a nevýhody produkce:
◦ Rychlost: O něco pomalejší – výroba jedné trubky 304 o rozměrech φ20 mm × 1 mm trvá 8~12 minut, rychlost linky 8~12 m/min. Absence následného zpracování však znamená celkově rychlejší dodání.
◦ Náklady: Vyšší investice do zařízení (2–4 miliony juanů na linku) a údržba (100 000–150 000 juanů/rok). Technická bariéra však udržuje konkurenci nízkou.
◦ Dodatečná práce: Není potřeba leštění ani moření – šetří 15 %–20 % nákladů na následné zpracování, což snižuje celkové náklady o 10 %–15 %.
◦ Kvalita: ≥99,5% míra kvalifikace, míra zlomení ≤0,1%. Téměř žádné vady – méně odpadu surovin.
◦ Trh: Vysoká přidaná hodnota, splňuje požadavky na zakázkové high-end řešení. Ziskové marže se pohybují v rozmezí 20 % až 30 %. Vymyká se konkurenci nízkých cen a splňuje nové trendy v energetice/lékařství/letectví.
◦ Životní prostředí: Žádné moření znamená žádné toxické odpadní vody ani plyny. Snižuje ztráty kovu o 3 % až 5 % a splňuje zásady "dvoublového emisí uhlíku – může mít nárok na environmentální dotace.
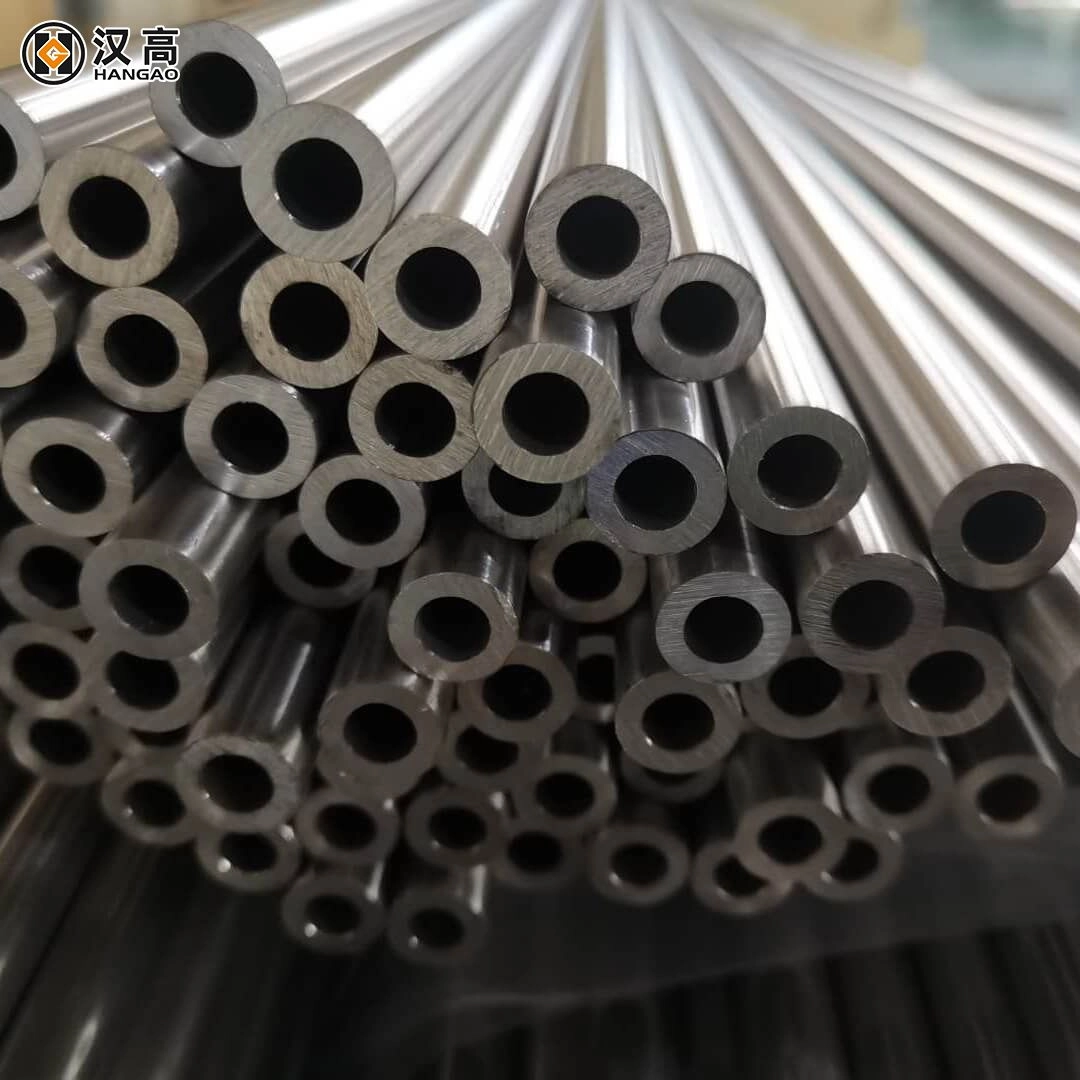
Trubka z nerezové oceli
IV. Jak vybrat správný proces
1. Pokud se zaměřujete na náklady: Pokud vyrábíte středně až levné stavební trubky, zvolte běžné lesklé žíhání. Je to levné na nastavení a rychlé na výrobu, ale počítejte s dodatečným následným zpracováním. Přidejte jednoduché lešticí zařízení pro zlepšení kvality povrchu a lepší konkurenceschopnost.
2. Pokud upřednostňujete kvalitu: Zvolte proces tepelné konzervace pro špičkové, přesné nebo extrémně odolné trubky. Vyšší počáteční investice se vyplatí v podobě lepší kvality výrobku, absence dodatečného zpracování a vyšších zisků. Zároveň vám to poskytne technickou výhodu, takže nemusíte konkurovat cenou.
3. Pokud potřebujete splňovat environmentální předpisy: Proces tepelné konzervace je ekologičtější – žádné moření znamená žádné znečištění. Vyhýbá se pokutám za zacházení s životním prostředím, buduje se pověst ekologické výroby a přitahuje ekologicky uvědomělé zákazníky z vyšší kategorie. Můžete také získat politickou podporu pro používání čistých technologií.
4. Pokud chcete expandovat na trhy s vysokou třídou produktů: Proces tepelné konzervace je nezbytný pro klienty z petrochemického, lékařského nebo leteckého průmyslu. Tato odvětví potřebují potrubí, které splňuje přísné normy (jako je GB/T 713.1-2023 BA-grade nebo ASTM A269). Pro zajištění souladu s požadavky spojte tento proces s testováním kvality (metalografická analýza, zkoušky pevnosti, korozní zkoušky).
V. Trendy v oboru a proč je upgrade důležitý
Dnešní průmysl s trubkami z nerezové oceli se posouvá směrem k lepší kvalitě, vyšší přesnosti a ekologičtější výrobě. Nové oblasti, jako je nová energie, zdravotnické prostředky a 5G, vyžadují trubky, které jsou pevnější, odolnější vůči korozi a přesnější než kdy dříve. Běžné lesklé žíhání s tím nedrží krok – ale proces tepelné konzervace těmto trendům dokonale vyhovuje.
Technicky vzato není proces tepelné konzervace jen dalším krokem. Jde o to, aby vnitřní struktura kovu byla co nejjednotnější, což zlepšuje všechny klíčové ukazatele výkonu. Modernizace procesu je nejlepším způsobem, jak vyrábět lepší produkty – a právě v tom výrobci vynikají.
Z hlediska trhu roste poptávka po luxusních trubkách z nerezové oceli, které jsou mnohem ziskovější než levné. Díky procesu tepelné konzervace můžete trubky prodat 5–10krát dražší než běžné trubky (například v lékařských zařízeních), protože splňují přísné požadavky. V petrochemii jsou důvěryhodné v extrémních podmínkách – budují si tak dlouhodobou loajalitu zákazníků.
Z ekologického hlediska přísná pravidla snižují vhodnost moření. Proces tepelné konzervace je udržitelnou volbou a s přísnějšími ekologickými zákony to bude větší výhoda. Není to dobré jen pro planetu – je to dobré i pro podnikání.
VI. Závěrečné myšlenky
Běžné lesklé žíhání slouží pro základní potřeby – je levné a rychlé, ale má omezenou kvalitu. Lesklá žíhání s tepelnou konzervační sekcí je určeno pro situace, kdy chcete to nejlepší – lepší pevnost, přesnost, odolnost proti korozi a šetrnost k životnímu prostředí.
Vaše volba závisí na vašich obchodních cílech. Pokud chcete konkurovat na trzích s luxusním zbožím a dlouhodobě růst, investice do procesu uchování tepla se vyplatí. Není to jen lepší způsob výroby trubek – je to způsob, jak vybudovat silnější a konkurenceschopnější podnikání.
S tím, jak se technologie zlepšuje, bude proces uchovávání tepla ještě efektivnější a nákladově efektivnější. Být vpřed znamená využít příležitostí na trzích s vysokou hodnotou – a udržet si náskok před konkurencí.
