

Díky výhodám vysoké účinnosti, vysoké přesnosti, dobrých výsledků a snadné integrace automatizace se laserové svařování široce používá v různých odvětvích a hraje klíčovou roli v průmyslové výrobě a zpracovatelském průmyslu, včetně vojenského, lékařského, leteckého, automobilového a 3C automobilového průmyslu, výroby plechů a v oblasti strojírenství. Zlato, nová energetika, koupelnové vybavení a další odvětví.
Nicméně jakákoli metoda zpracování bude mít za následek určité vady nebo vadné výrobky, pokud nejsou její principy a postupy zvládnuty, a laserové svařování není výjimkou. Pouze dobrým pochopením těchto vad a naučením se jim vyhnout můžeme lépe využít hodnotu laserového svařování a zpracovávat výrobky s krásným vzhledem a vysokou kvalitou. Tým společnosti Hangao Tech (SEKO Machinery) nashromáždil dlouhodobé zkušenosti a také zpětnou vazbu od zákazníků z používání laserového svařovacího stroje na tváření trubek z nerezové oceli a shrnul některá řešení běžných svařovacích vad pro referenci kolegů z oboru!
1. Trhliny
Trhliny vznikající při kontinuálním laserovém svařování jsou převážně tepelné trhliny, jako jsou krystalové trhliny, trhliny ztekucení atd. Hlavním důvodem je, že svar před úplným ztuhnutím vytváří velkou smršťovací sílu. Opatření, jako je plnění drátem a předehřívání, mohou trhliny zmenšit nebo zcela eliminovat.
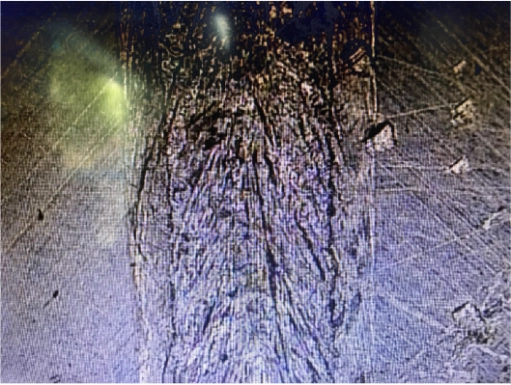
▲Popraskané svary
2. Průduchy
Pórovitost je vada, která se při laserovém svařování snadno vytváří. Roztavená lázeň při laserovém svařování je hluboká a úzká a rychlost ochlazování je velmi rychlá. Plyn generovaný v kapalné roztavené lázni nemá dostatek času k úniku, což může snadno vést ke vzniku pórů. Laserové svařování se však rychle ochlazuje a vytvořené póry jsou obecně menší než u tradičního tavného svařování. Čištění povrchu obrobku před svařováním může snížit tendenci k tvorbě pórů a směr foukání také ovlivní výskyt pórů.
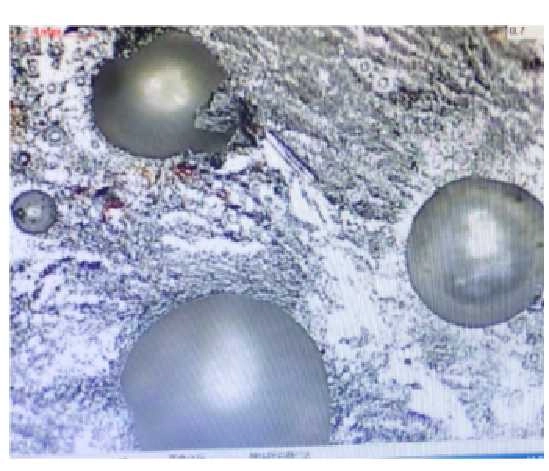
▲Póry svaru (vlevo)
3. Šplouchnutí
Rozstřik vznikající při laserovém svařování vážně ovlivňuje kvalitu povrchu svaru a může kontaminovat a poškodit čočku. Rozstřik přímo souvisí s hustotou výkonu a vhodné snížení svařovací energie může rozstřik snížit. Pokud je průvar nedostatečný, lze snížit rychlost svařování.
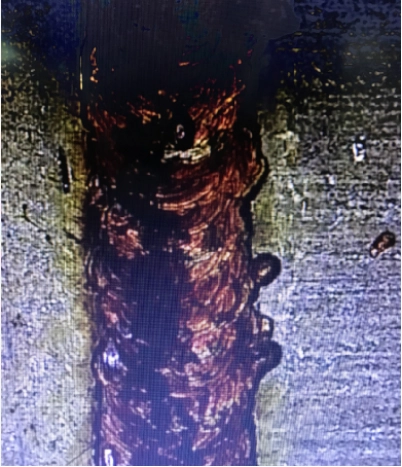
▲Játry ze svařování
4. Podřezání
Pokud je rychlost svařování příliš vysoká, tekutý kov ze zadní strany malého otvoru směřujícího do středu svaru se nestihne rozptýlit a ztuhne na obou stranách svaru a vytvoří podřezání. Pokud je mezera ve spoji příliš velká, množství roztaveného kovu pro vyplnění spojů se sníží a snadno se vytvoří podřezání. Pokud je na konci laserového svařování doba poklesu energie příliš rychlá, malý otvor se snadno zhroutí, což vede k lokálnímu podřezání. Regulace výkonu a rychlosti pro dosažení požadovaného výkonu může problém podřezání účinně vyřešit.
5. Kolaps
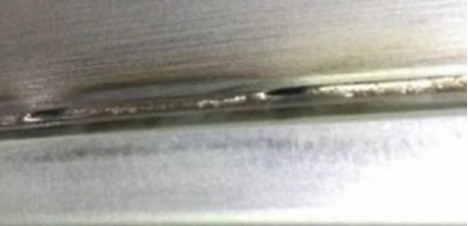
Pokud je rychlost svařování pomalá, roztavená lázeň je velká a široká, množství roztaveného kovu se zvyšuje a povrchové napětí se obtížně udržuje. Těžší tekutý kov se proto propadá do středu svaru, čímž vznikají prohlubně a důlky. V tomto případě je třeba odpovídajícím způsobem snížit hustotu energie, aby se zabránilo zhroucení roztavené lázně.
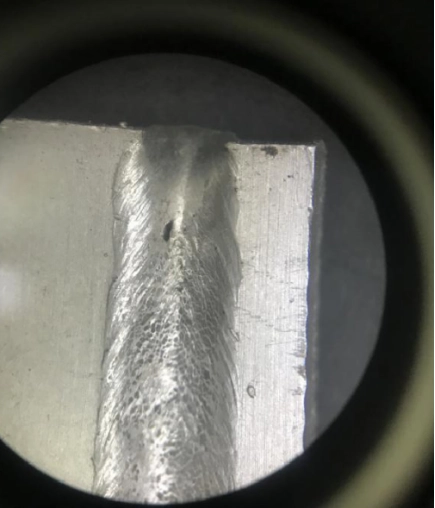
▲Svarový šev hliníkové slitiny se hroutí
Správné pochopení vad vznikajících během procesu laserového svařování a pochopení příčin různých vad nám může pomoci cílenějším způsobem řešit problém abnormálních svarových švů při laserovém svařování.
