

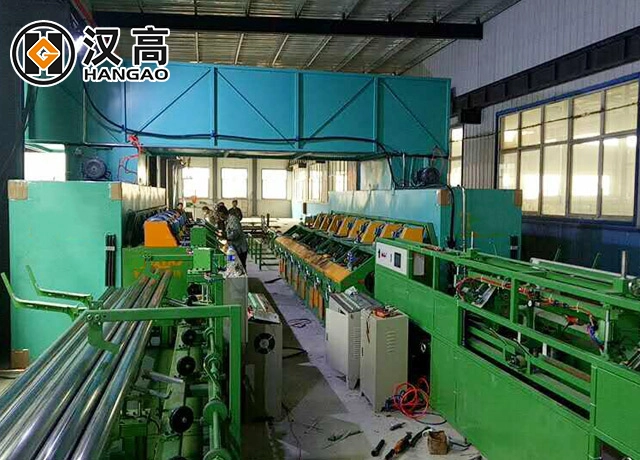
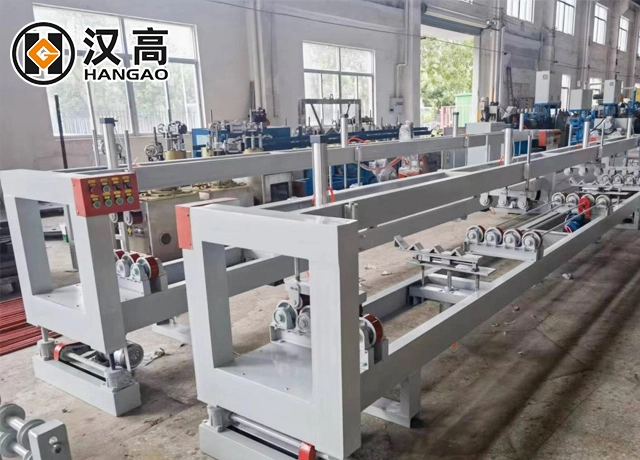
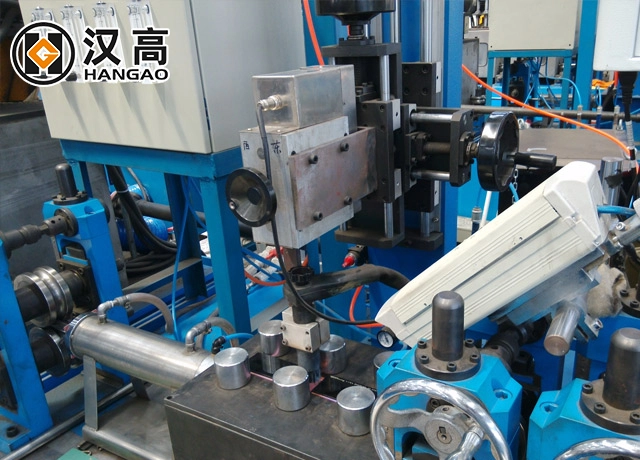
Pokud je náš produkt to, co chcete
Prosím, kontaktujte náš tým neprodleně, abychom vám poskytli profesionálnější řešení.
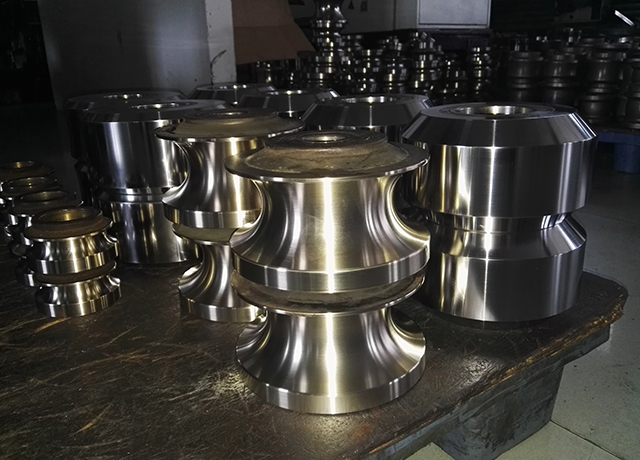
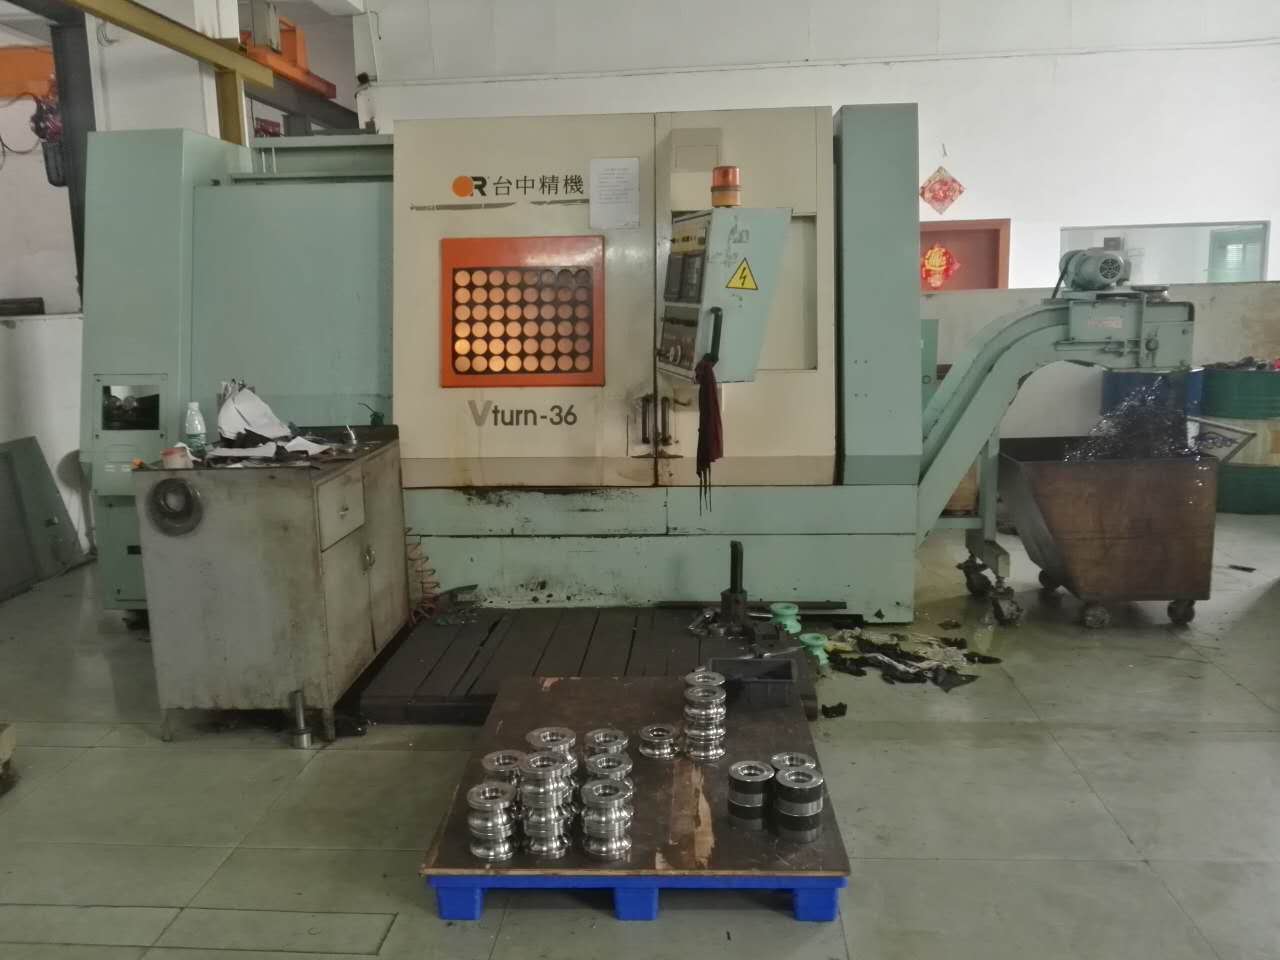
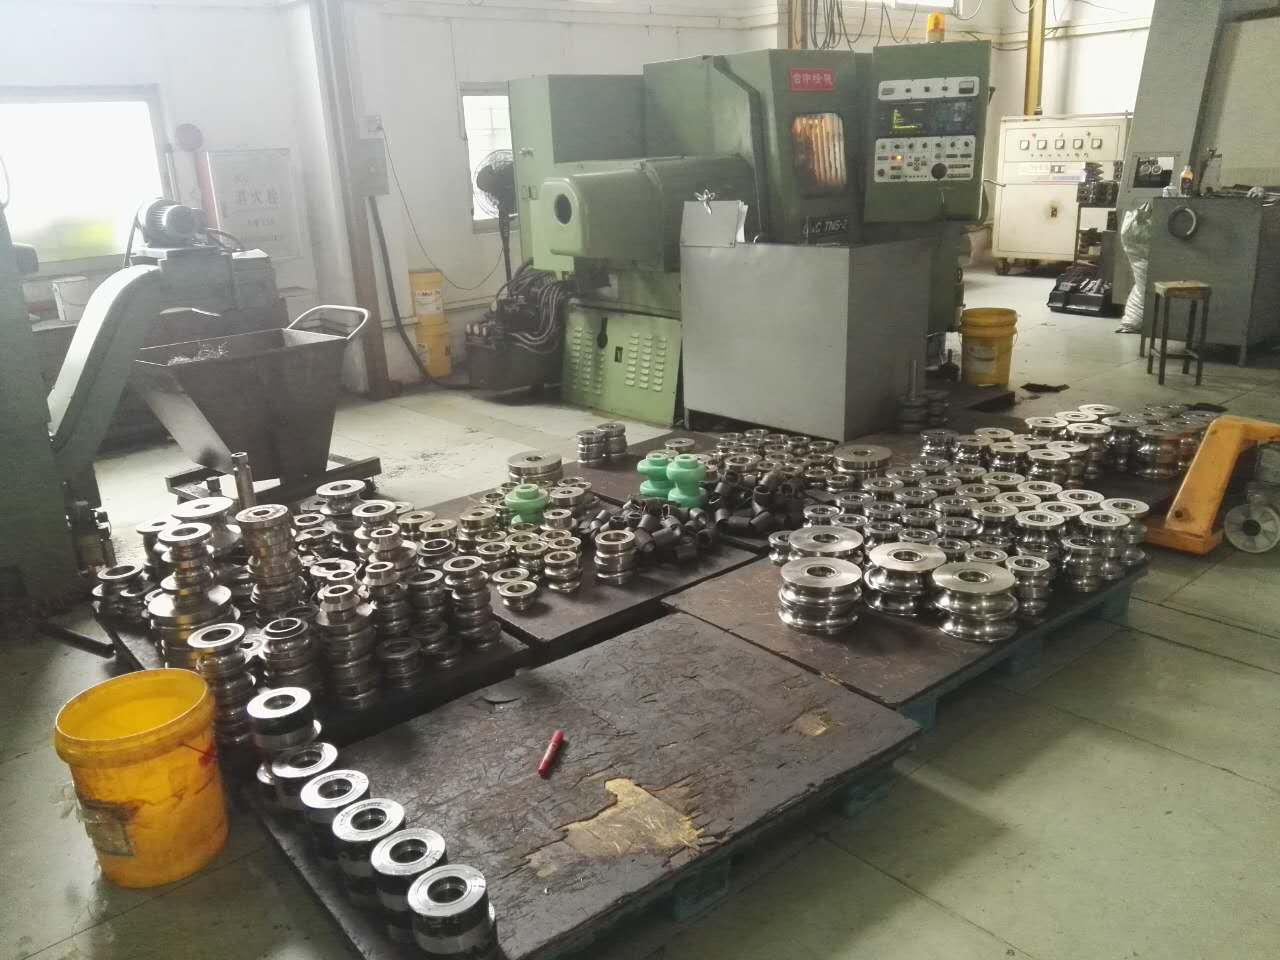
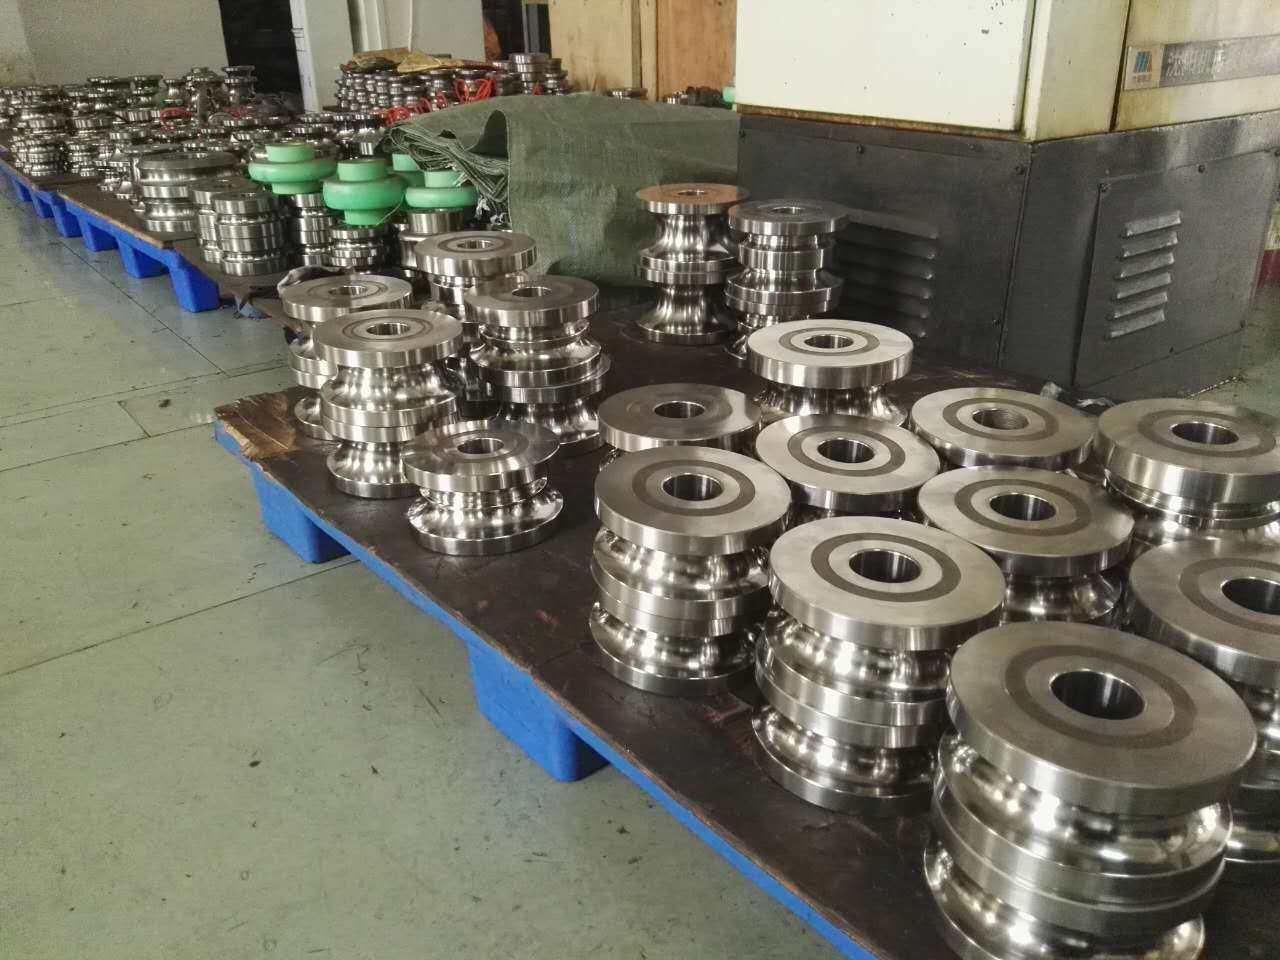
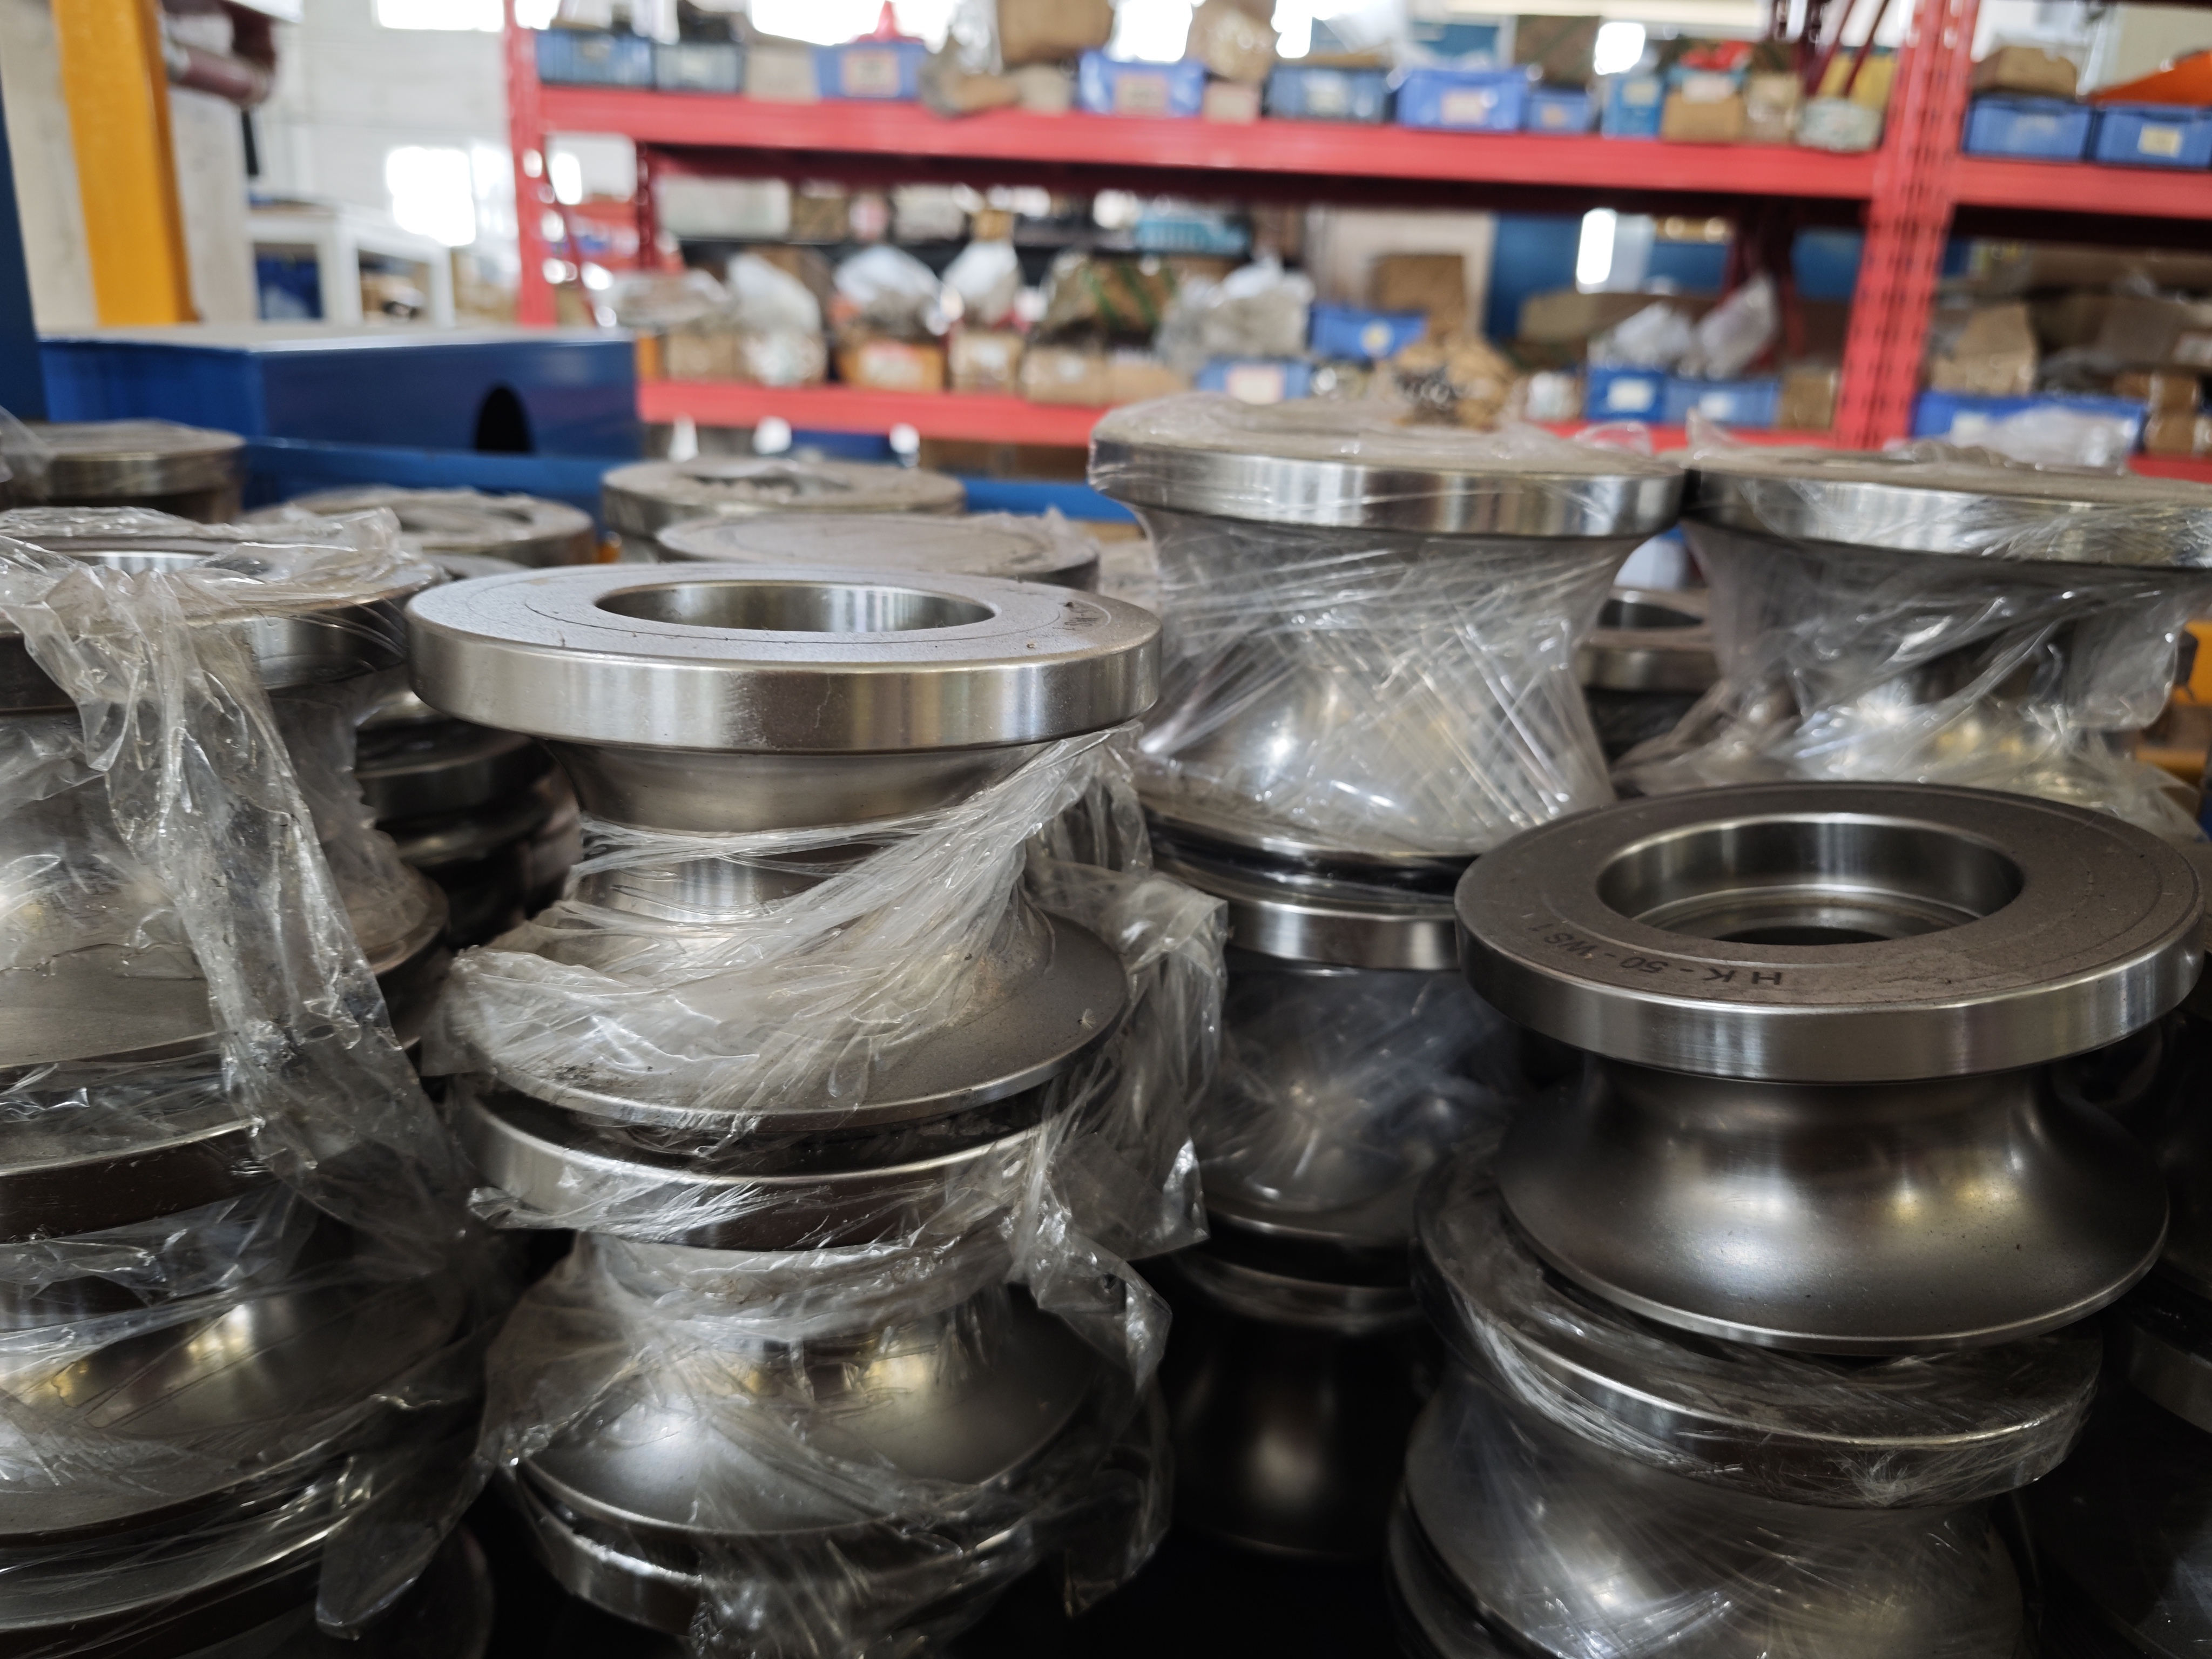
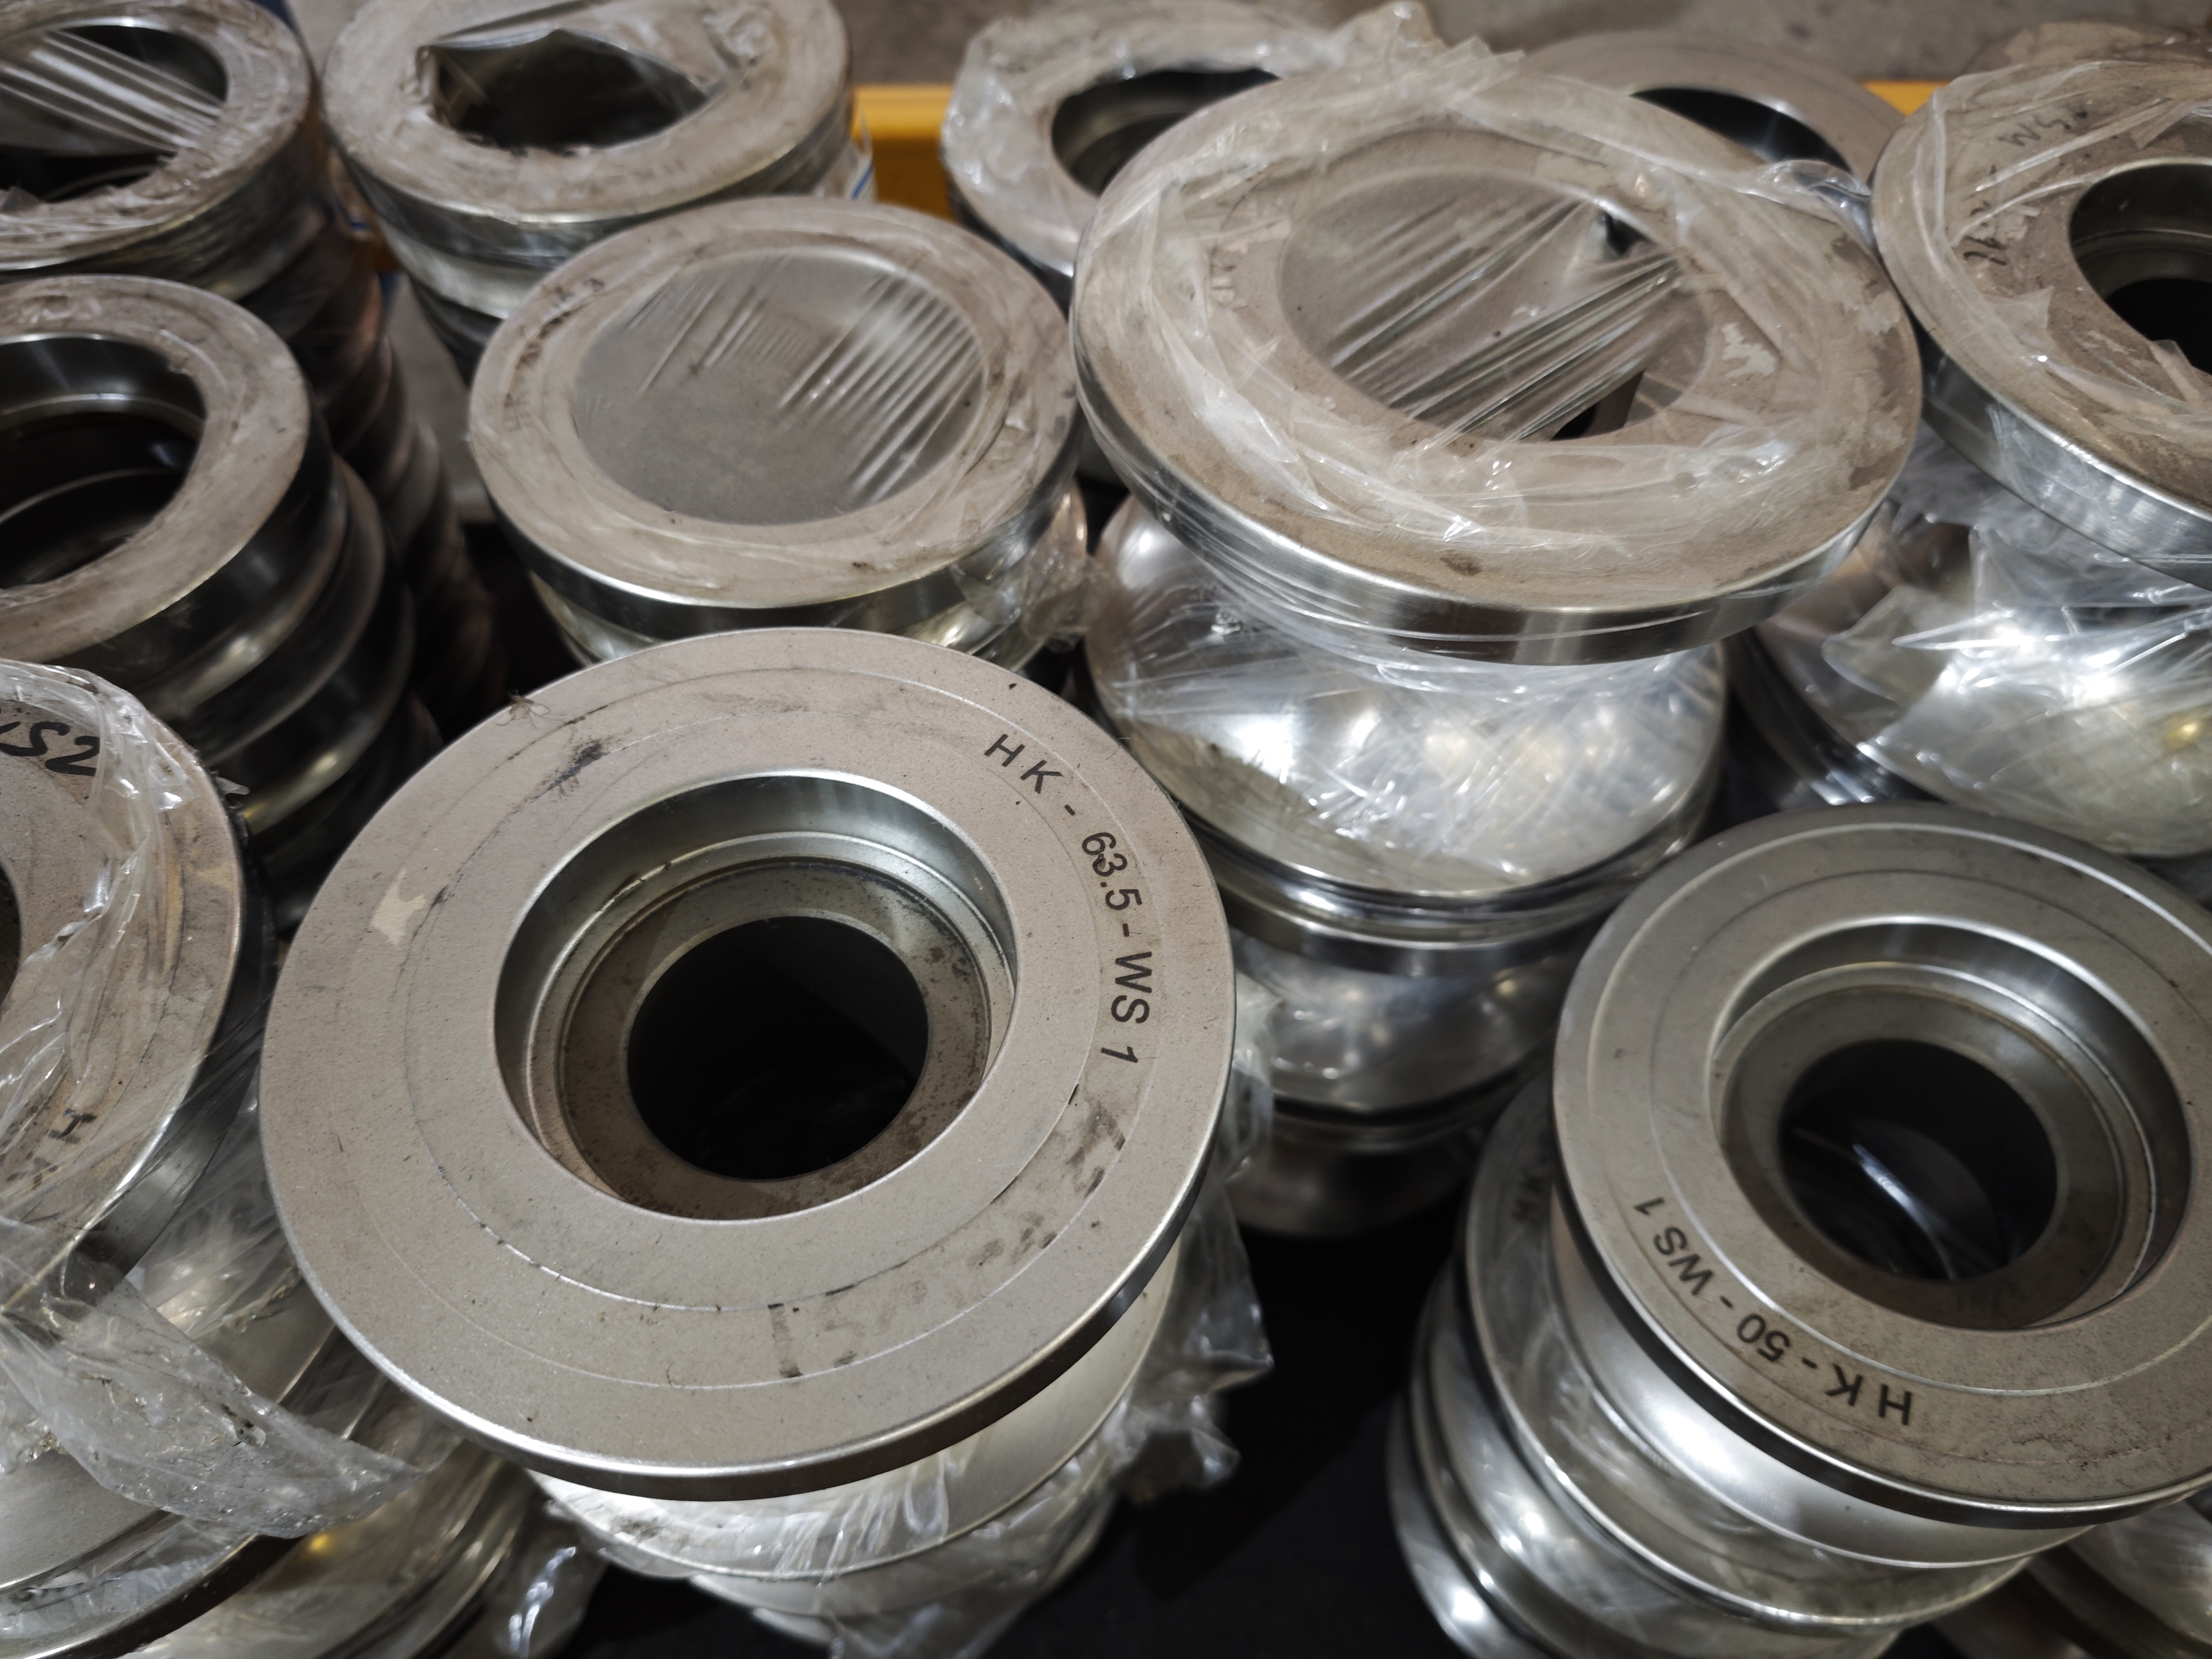
1. Materiály forem lze vybrat z tchajwanského SKD11, domácího Cr12MoV, slitiny mědi a dalších materiálů.
Výrobní formy jsou vakuově tepelně zpracovávány a jejich tvrdost dosahuje HRC 60 nebo i více.
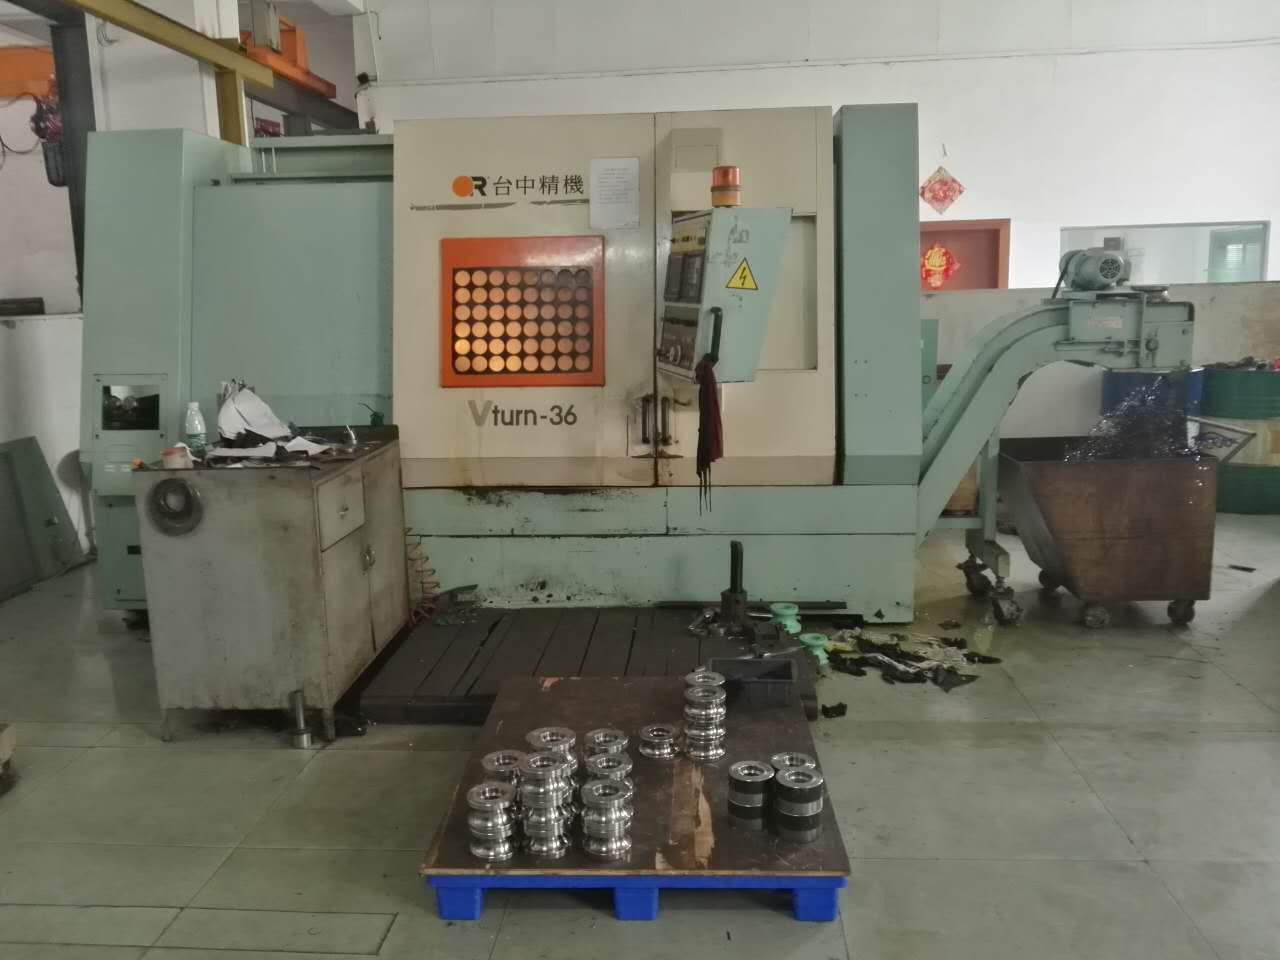
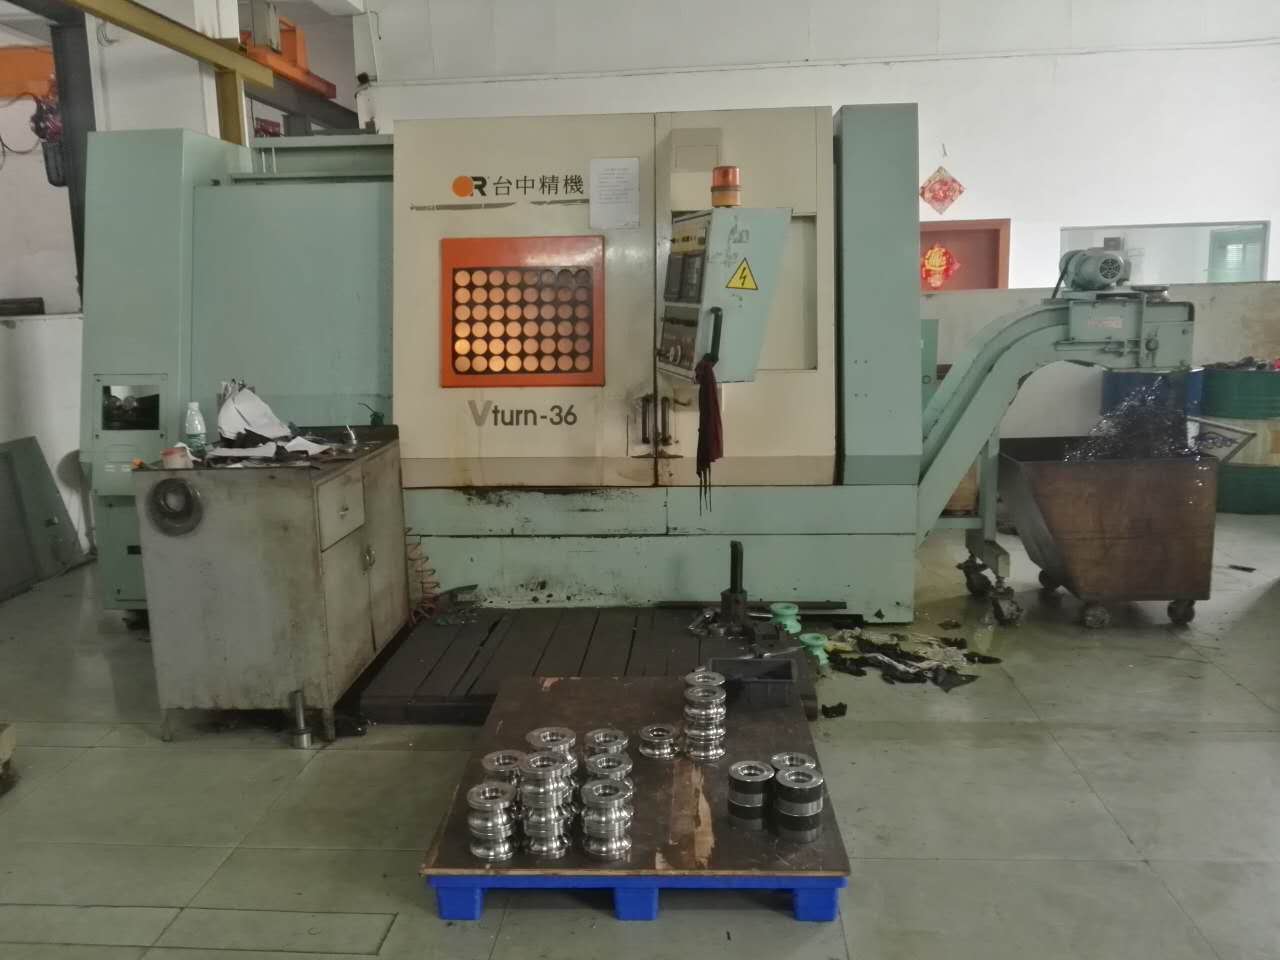
(Záleží na materiálu a na tom, zda se jedná o Indii.) Používá se vysoce přesné CNC obrábění.
2. Technologie zpracování:
Řezání forem → kování → hrubé obrábění → přesné CNC obrábění → tepelné zpracování → broušení → lineární gravírování → přesné CNC soustružení → kontrola → balení → skladování
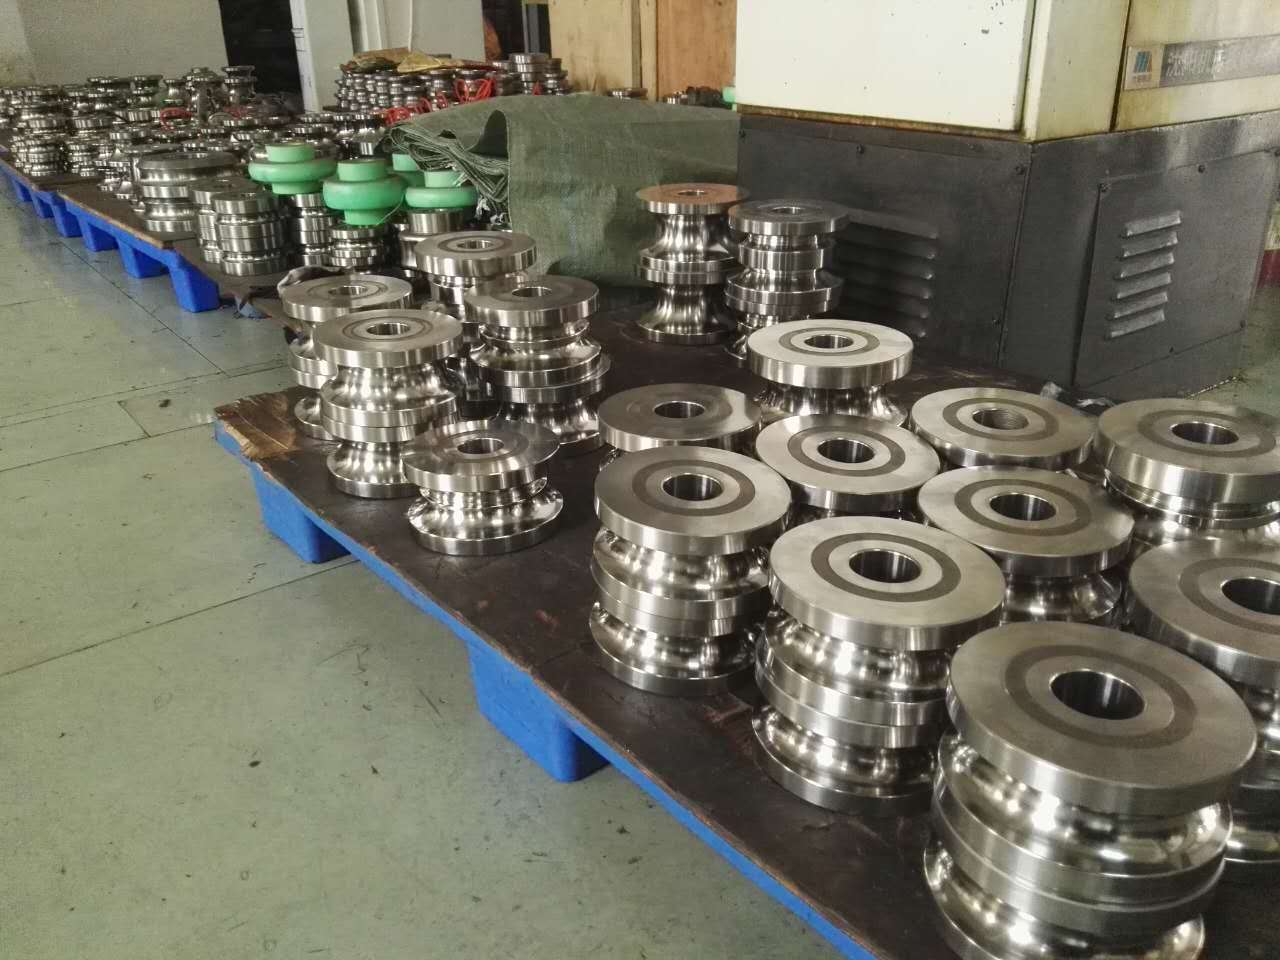
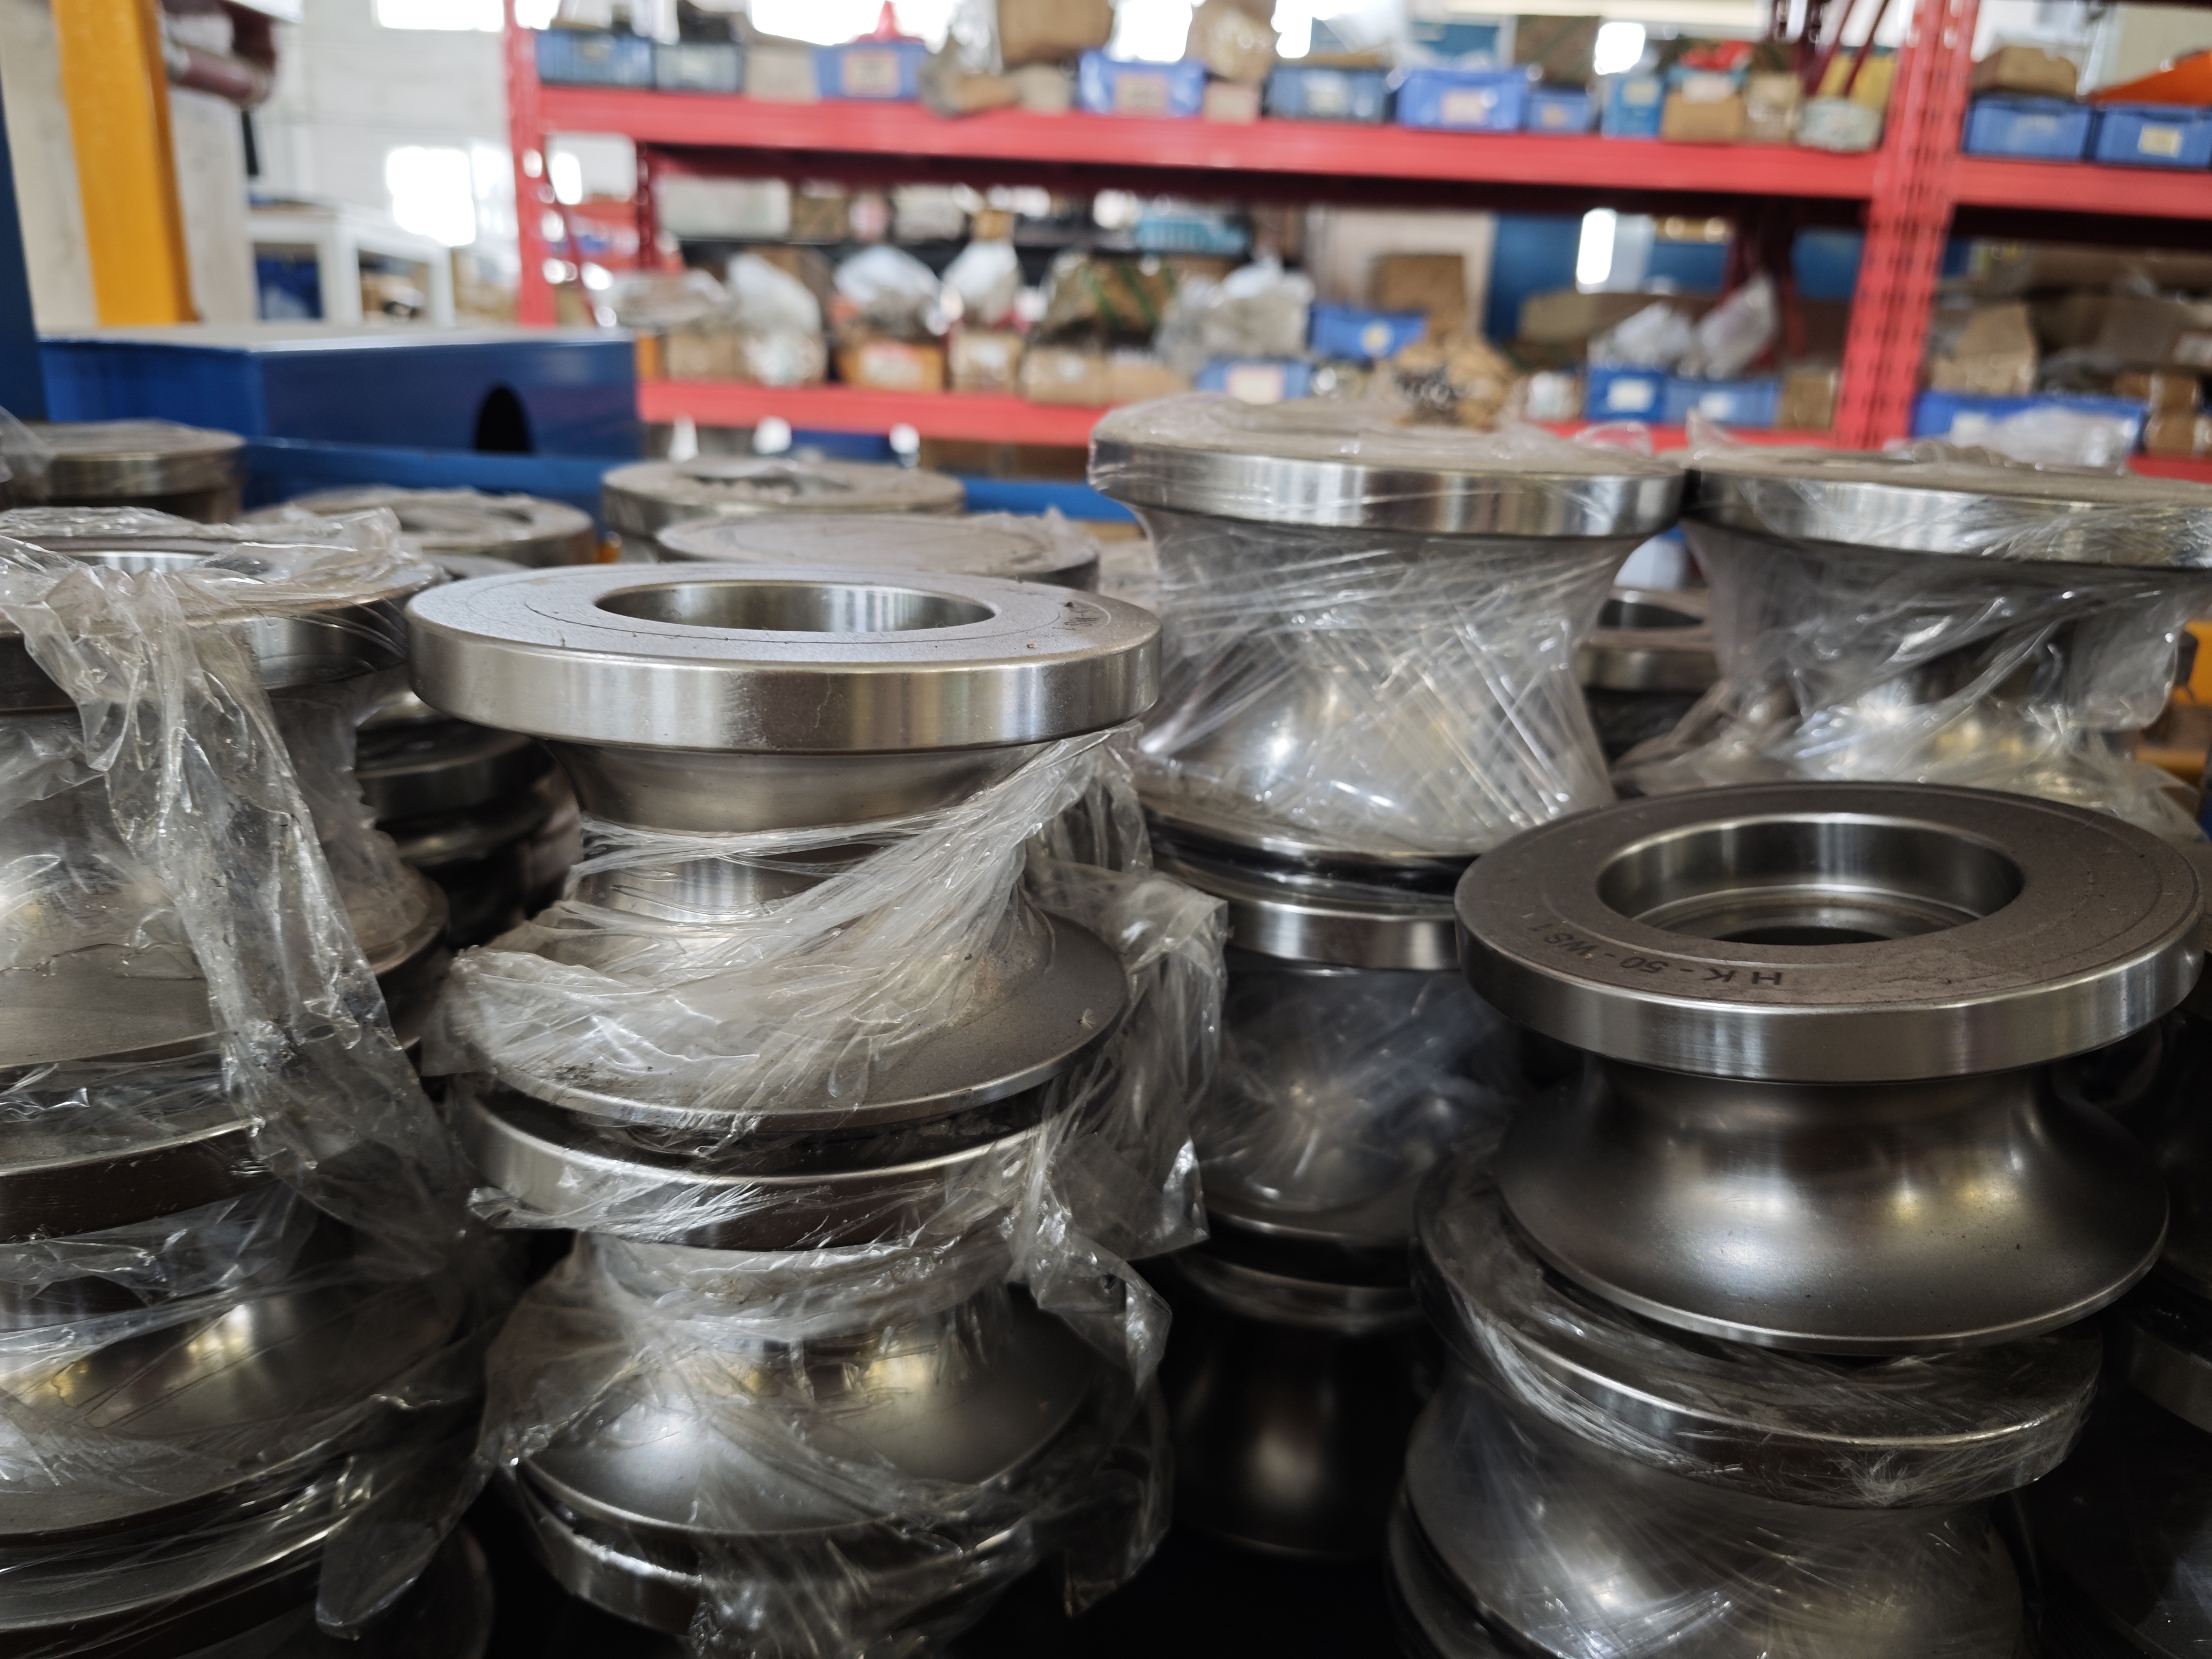
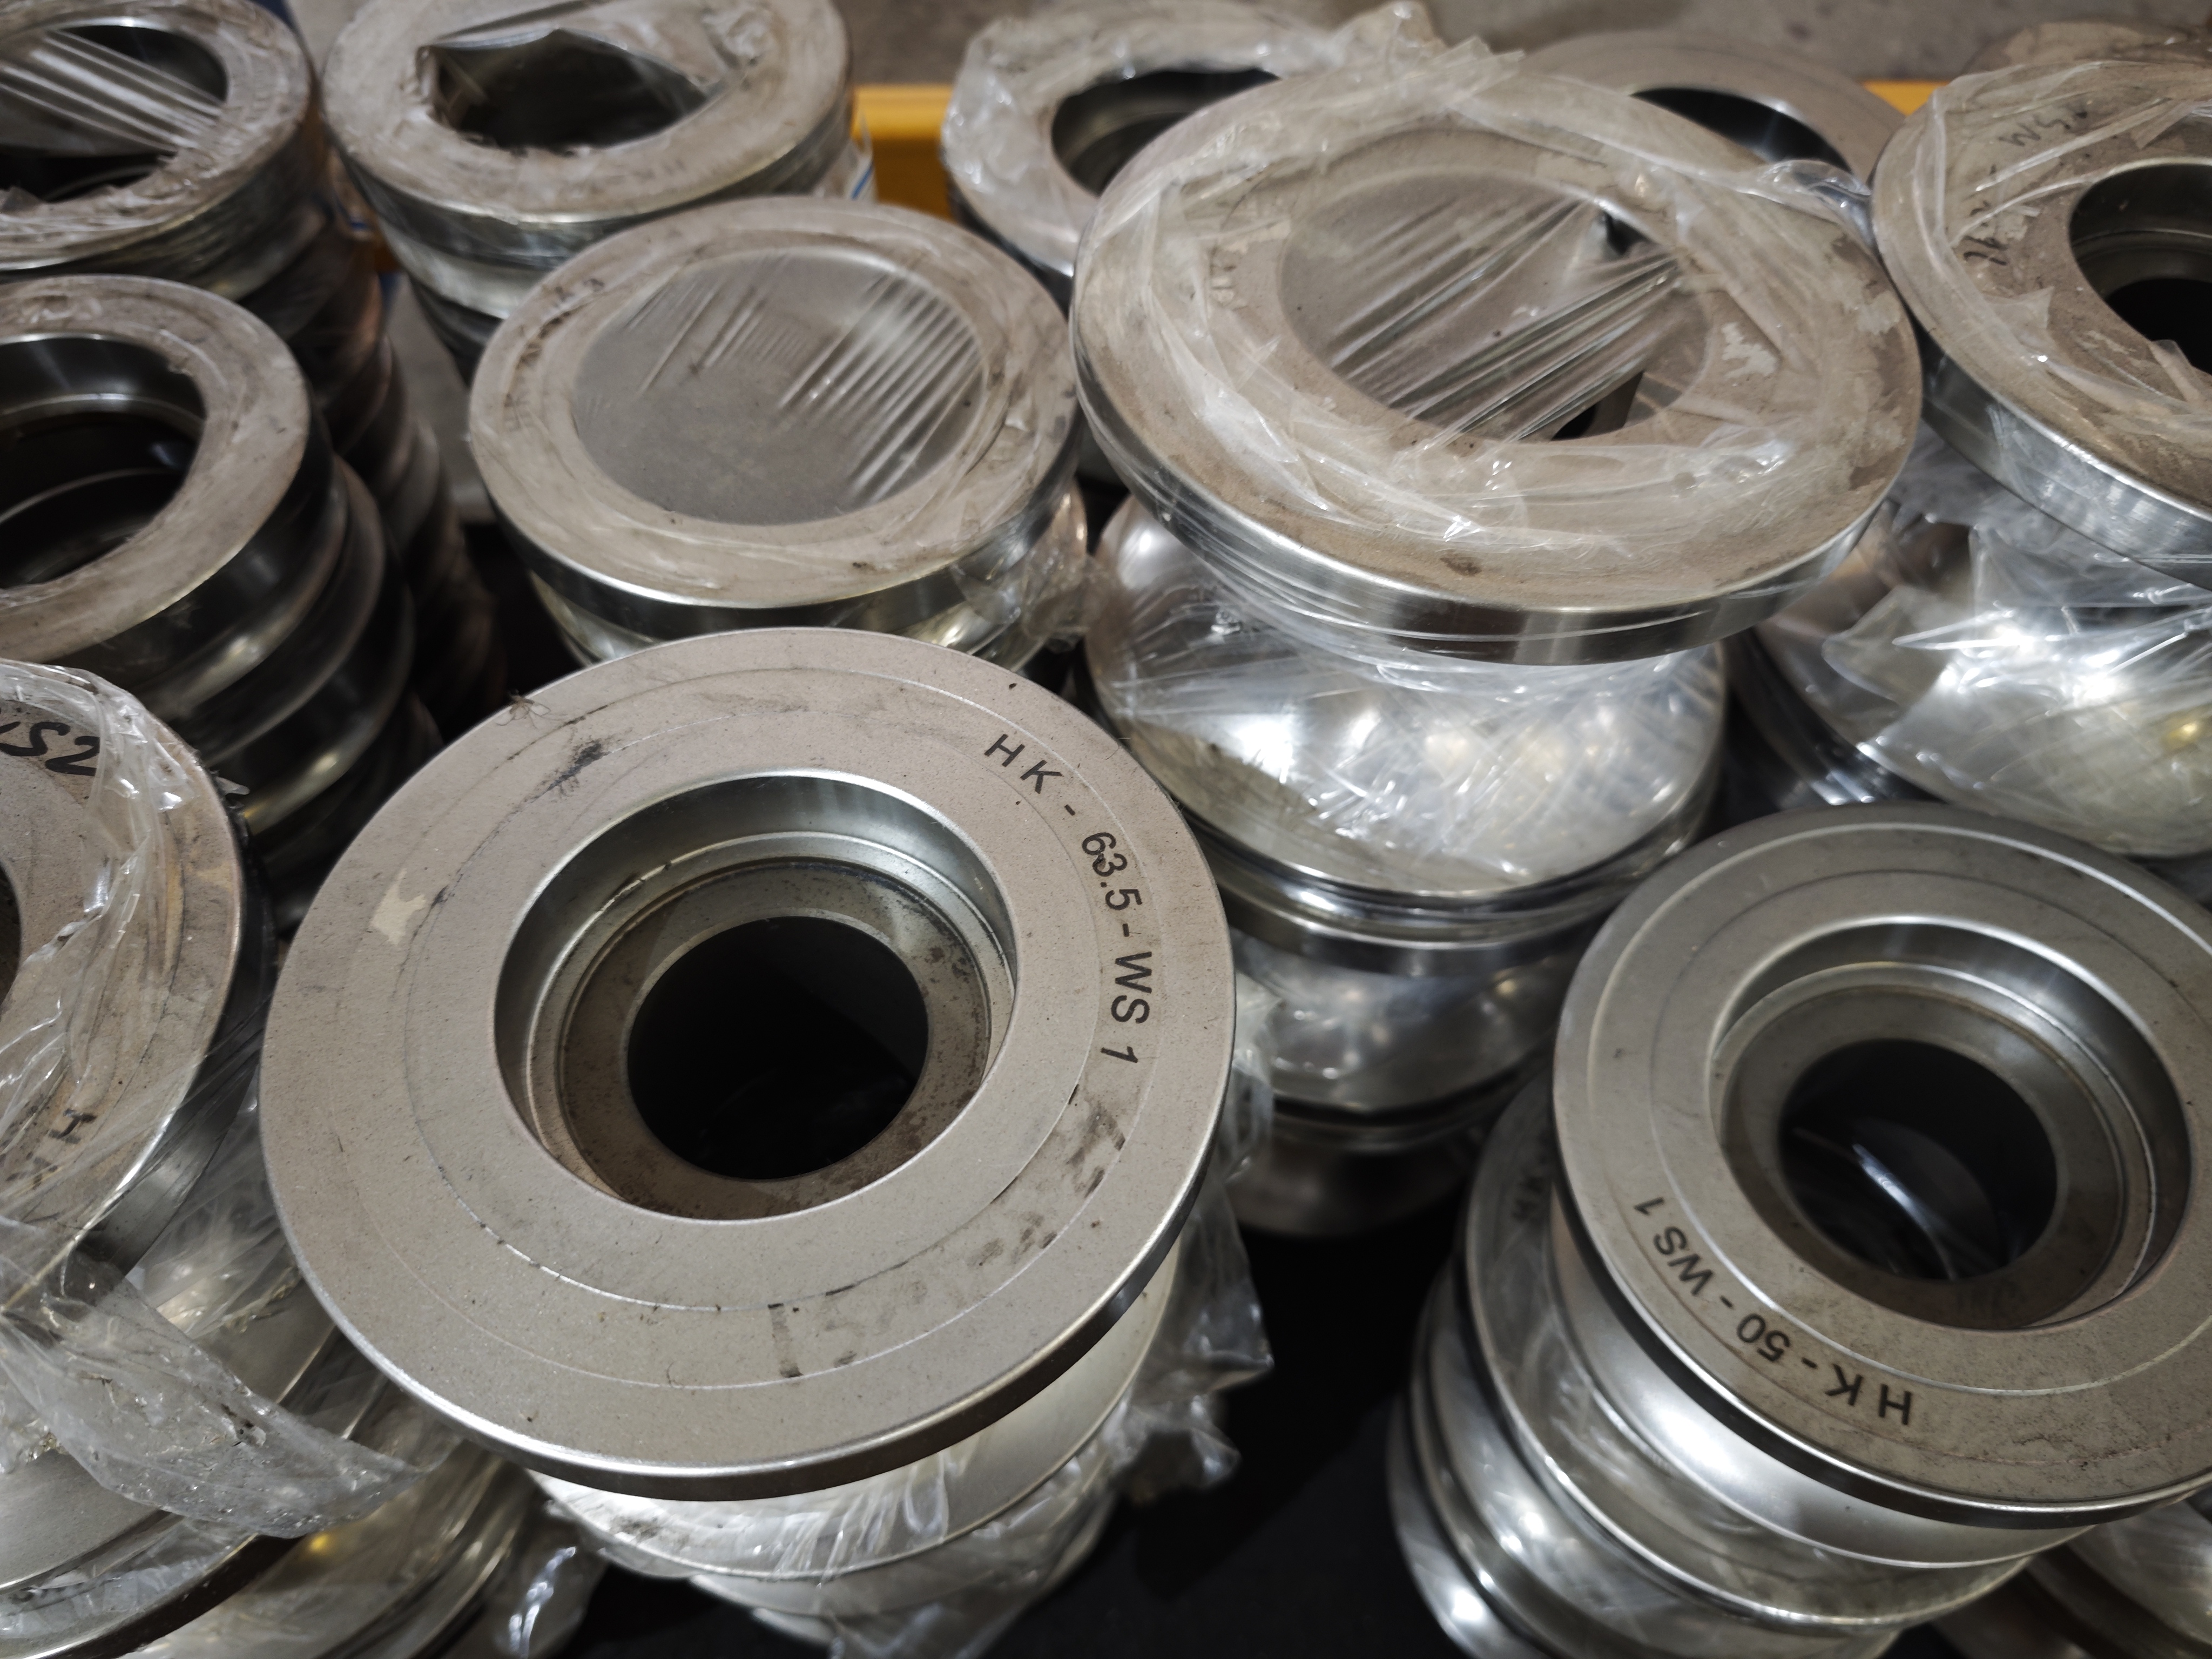
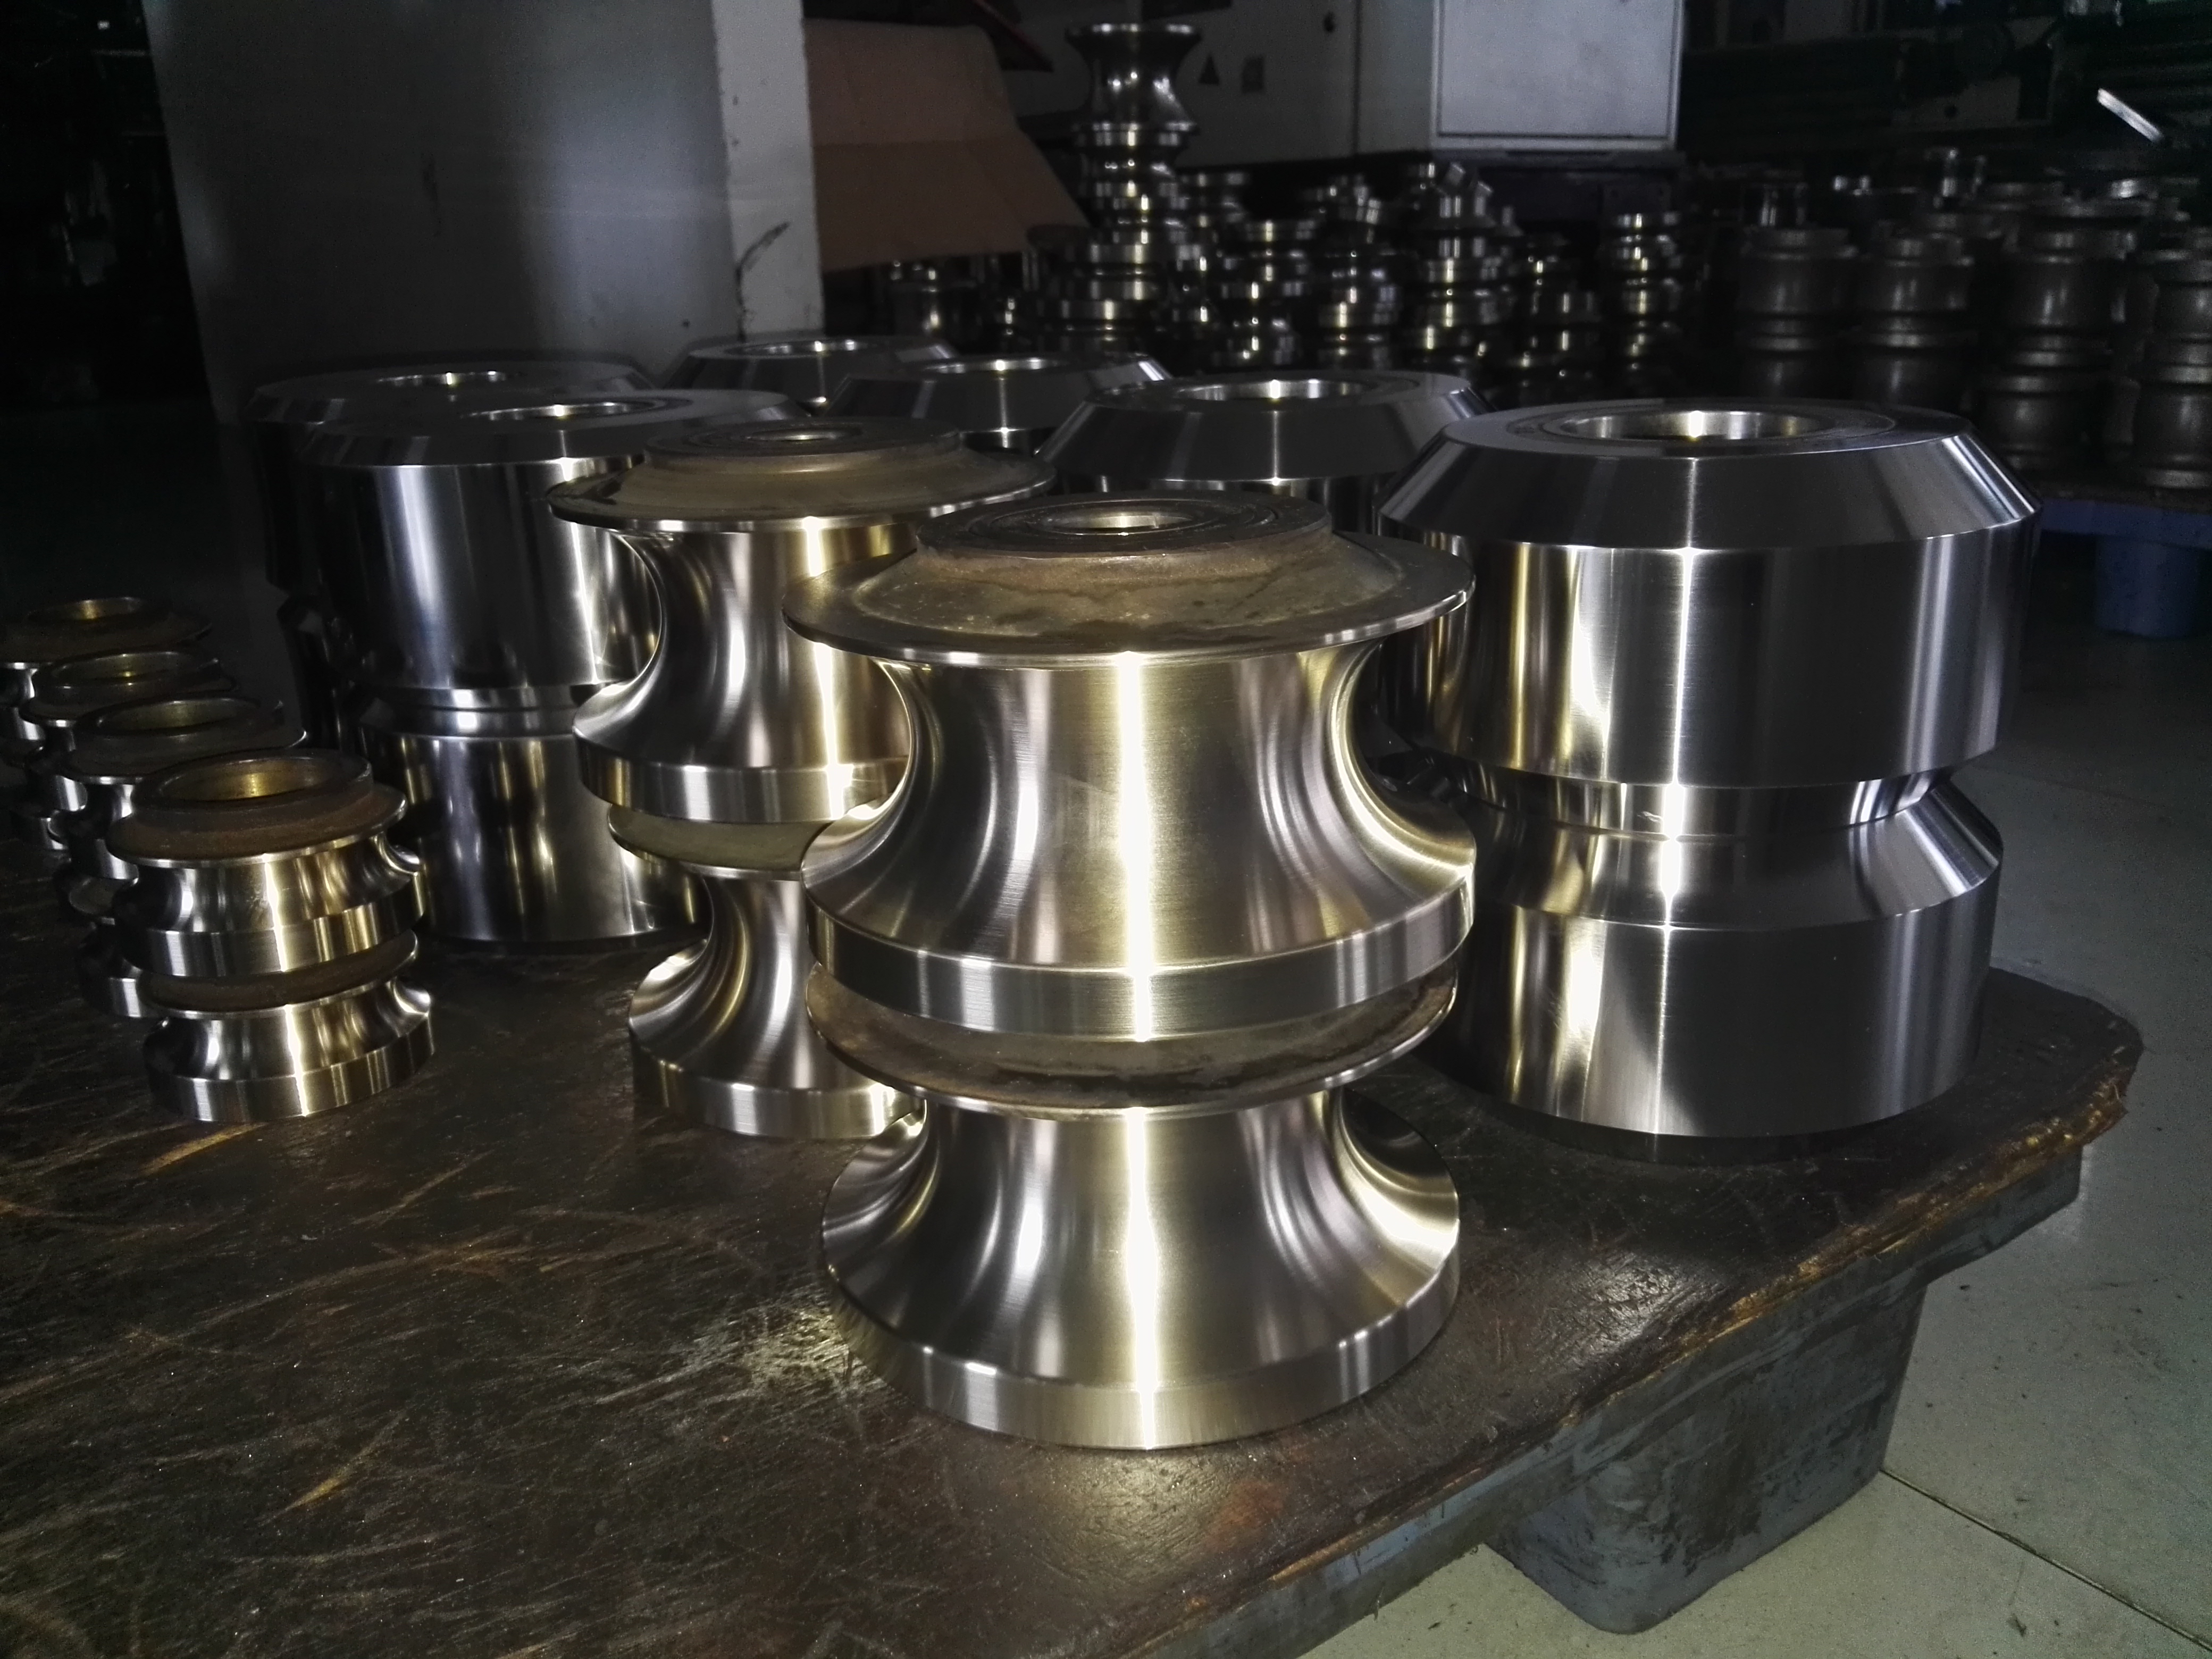
1. Základní funkce a role
Tváření: Rovné hrany ocelového pásu se zvedají postupným a plynulým ohýbáním stran, čímž se téměř vytvoří otevřená kruhová trubka připravená ke svařování (tvar O).
Uzavírání a protlačování: Otevřená trubka se uzavře těsně před svařovacím bodem tak, aby se oba okraje dokonale dotýkaly (tvar I). Také se aplikuje vhodný protlačovací tlak, aby se zajistila vysoká kvalita svaru (zejména u vysokofrekvenčního kontaktního svařování nebo indukčních svařovacích mechanismů).
Dimenzování a rovnání: Po svařování je trubka, která je zahřátá, a proto rozměrově nestabilní, pečlivě vyrovnána, aby byly zajištěny přesné rozměry trubky z hlediska průměru, kruhovitosti a přímosti.
Řízení kvality svaru: Stupeň správnosti tvarování a uzavírání má přímý vliv na nesouosost svaru, svařovací zatížení a je první výzvou při posuzování kvality svaru.
2. Hlavní komponenty a struktura (klasifikováno podle procesní sekce)
Systém válcovacích forem ve výrobní lince svařovaných trubek se obecně skládá z následujících hlavních částí:
A. Válce pro tváření sekcí (sekce pro hrubé tváření)
Umístění: Před výrobní linkou, za svařovacím místem.
Válce formovací sekce se obvykle skládají z celkem 5–10 (nebo více) horizontálně a vertikálně se střídajících válců.
Princip konstrukce: Používá metodu ohybové deformace. Během procesu ohýbání se poloměr průchodu pásu s každým opakováním průchodu zmenšuje, zatímco úhel, pod kterým je okraj pásu zdvižen d"hhh, se s každým průchodem zvětšuje, takže se průřez nejprve mění z plochého na rozšířený, poté na tvar U a nakonec na otevřený tvar O.
Učitel: Metoda ohýbání ve tvaru W je velmi známá, což je v podstatě super talentovaná metoda ohýbání profilu válcem, jejímž hlavním účelem je boční prodloužení hrany pásu během ohýbání, snížení natahování hrany a zabránění vyboulení nebo zvrásnění.
Charakteristika: Mnoho válců s kontinuálními změnami průchodů; hlavně čelí ohybovému namáhání.
B. Uzavírací/vytlačovací sekční válce
Umístění: Přímo před svarovým místem (nejčastěji poslední tvarovací válec).
Funkce: Obvykle se jedná o dvojici přesně obrobených plochých válců nebo válců s malými vodicími drážkami.
Jejich hlavním účelem je stlačit otevřenou trubku ve tvaru O k sobě; obě strany jsou tak dokonale zarovnány a v kontaktu, aby vytvořily tvar "I". Kromě toho tato dvojice válců také dodává základní sílu extruze pro svařování.
Klíčové požadavky: Dokonale hladké a zarovnané dosednutí obou hran bez jakéhokoli svislého vychýlení vyžaduje extrémní přesnost středění a tím i tuhost válců.
C. Šlichtovací válce
Místo: Ihned po svařování (po odstranění strusky odstraňovačem).
Složení: Obvykle se skládá ze 3–5 hlavních horizontálních válcovacích stolic, přičemž každá stolice je opatřena vertikálními válci.
Funkce: Po svařování je trubka zahřátá na velmi vysokou teplotu a její rozměry jsou nestabilní. Kalibrační válce mají dokonale kruhový otvor a vnitřní průměr tohoto otvoru odpovídá požadovanému vnějšímu průměru hotové trubky.
Během fáze chlazení se těmito postupně zmenšujícími se otvory protahuje trubice, aby se dosáhlo:
1. Vnější průměr trubky je velmi přesný a zůstává po celé délce stejný.
2. Tvar řezu je dokonalý kruh.
3. Odstranění malých deformací a napětí způsobených svařováním.
Charakteristiky: Otvor je dokonalý kruh; válce jsou vystaveny vysokému radiálnímu tlaku, takže musí být vysoce odolné proti opotřebení a velmi stabilní ve svých rozměrech.
D. Rovnací válce (volitelné nebo na offline rovnací lince)
Funkce: Funguje to tak, že se dlouhá trubka zploští po celé délce. Tím se odstraní jakékoli ohyby (srpkovité ohyby) podél trubky, čímž se trubka stává rovnou.
Forma válcovny ve výrobní lince svařovaných trubek, válec pro změnu velikosti trubek, linka na výrobu trubek, zařízení pro výrobu trubek, nástroje pro výrobu trubek
Forma válcovací stolice je komplexní systém pro vedení a tvarování ve výrobní lince svařovaných trubek. Liší se od konceptu tváření tlakem u tradičních válcovacích stolic, protože se více zaměřuje na plynulé, postupné vedení ohýbání a přesnou kontrolu rozměrů. Úroveň jejího návrhu, výroby a údržby přímo ovlivňuje kvalitu svaru, rozměrovou přesnost, efektivitu výroby a využití materiálu svařované trubky; je považována za technologicky nejpokročilejší klíčovou součást výrobní linky svařovaných trubek. Dobrý návrh formy pro svařované trubky může do značné míry minimalizovat protahování hran a zbytkové napětí, což vede k výrobě kvalitnějších a pevnějších svařovaných trubek.
Naše výhody
Založeno:2020
Klíčové odborné znalosti:Více než 20 let zkušeností v oblasti svařovaných potrubních zařízení.
Velikost z výroby: Výrobní základna a sklad o rozloze více než 20 000 metrů čtverečních, vybavený moderním zařízením.
Technický tým:Společnost je vybavena týmem více než 20 profesionálních techniků, kteří se neustále věnují výzkumu, vývoji a inovacím.
Hlavní produkty:Výrobní linky na přesné svařované trubky, svařovací a nivelační zařízení, zařízení pro světlá řešení,
systémy sledování svarových švů, inteligentní řídicí systémy, zařízení pro dokončovací válcování trubek,
zařízení pro rotační žíhání atd.
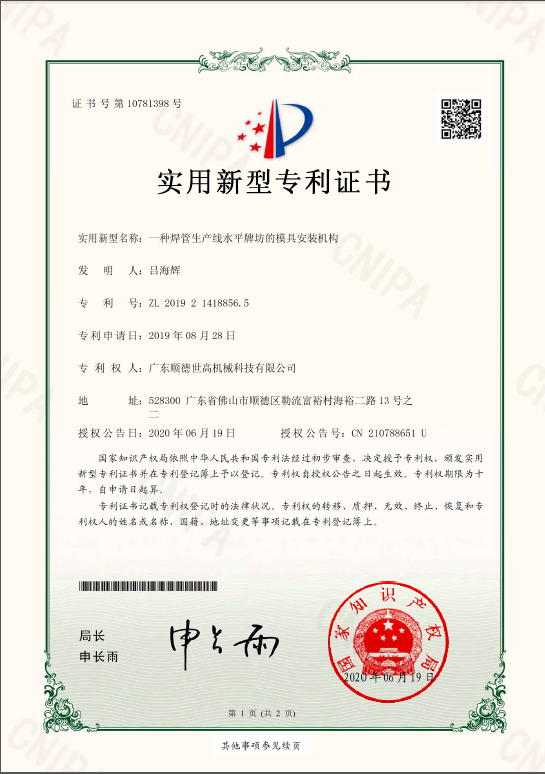
Síla výzkumu a vývoje:Má více než 30 národních patentů a neustále získává nová patentová schválení.
Certifikace:Společnost je uznávána jako národní high-tech podnik a je certifikována systémem managementu kvality ISO9001, čímž splňuje standardy kvality v celém procesu od návrhu až po servis.
Partneři:Silný závazek společnosti ke kvalitě a excelenci si získal důvěru mnoha firemních klientů první úrovně, jako jsou Juli, Wujin, Sanhua, Plymouth (USA) a Binner (Indie).
Pokrytí trhu:Zařízení se prodává po celém světě a vyváží se do několika zemí a regionů v Asii,
Amerika a Oceánie, kromě čínského trhu.
Často kladené otázky
Q1: Vlastníte továrnu?
A1: Ano, jsme výrobce z Číny a naše továrna se nachází v Yunfu, Guangdong, Čína.
Jste vítáni k návštěvě.
Q2: Má vaše zboží certifikát ISO9001 nebo CE?
A2: Ano, veškeré naše zboží má certifikát ISO. Všechny stroje jsou vysoké kvality.
Q3: A co záruka?
A3: Na všechny naše produkty nabízíme našim zákazníkům roční záruku kvality a během záruční doby je výměna náhradních dílů zdarma. Navíc poskytujeme doživotní technickou podporu a další asistenci.
Q4: A co platební podmínky a dodací lhůta?
A4: Platební lhůta pro malý stroj: 100% uzavřeno před odesláním prostřednictvím T/T/Western Union/Cash.
Velké stroje a platba velkých částek: 40% záloha, 60% před odesláním.
(Celý proces zařídíme my a připravíme veškeré dokumenty k potvrzení zákazníkem)
Můžete platit prostřednictvím T/T, L/C, Western Union nebo jinými způsoby.
Dodací lhůta stroje je do 45–90 pracovních dnů.
Q5: Do kterých zemí se vaše produkty vyvážejí?
A5: Naše produkty měly vždy globální zastoupení a jsou dodávány s potřebnými certifikacemi.
